A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MORE
 Otthon / Hírek / Ipari hírek / Csövek megrepedése pirolíziskemencékben: anyagok, meghibásodási módok, vásárlási tippek
2026-08-28
A gyakori panasz az etilén egység műszakokra ugyanaz: a kemence hetente erősebben tüzel, a tekercs kimeneti hőmérséklete eltolódik, és a sugárzási pirométer fényes foltokat mutat az egyik tekercs lábán. A szokásos bűnös a repedező cső, nem az égő. A kemence rendelkezésre állásának megóvásának leggyorsabb módja annak megértése, hogy miért romlanak le a repedező csövek, milyen anyagok teljesítenek a legjobban, és hogyan határozzuk meg a minőségi csöveket.
A krakkolócső a gőzkrakkoló kemencében lévő reakciócső. A szénhidrogén betáplálást – etánt, propánt, benzint vagy gázolajat – hígító gőzzel keverik, és áthaladnak a csövön, miközben külső égők melegítik azt. A technológiai gáz rövid tartózkodási idő alatt, általában 0,1-0,5 másodpercig eléri a 750-950 °C-ot, és a hő hatására nagyobb molekulák etilénné, propilénné és egyéb olefinekké bomlanak le.
A csőnek egyszerre több munkát kell végeznie. Nagynyomású forró gázt tartalmaz, sugárzó hőt ad át a folyamatáramnak, ellenáll a szén- és kokszrétegből történő elpárologtatásnak, és 1000 °C feletti hőmérsékleten is megtartja saját súlyát a lokalizált helyeken. Következésképpen a legtöbb repesztő cső centrifugálisan öntött erősen ötvözött acél. A legelterjedtebb családok a 25Cr-35Ni-Nb és a módosított HP45 minőségek, mikroötvözet kiegészítésekkel, amelyek célja a kúszási szilárdság és a karburálási ellenállás javítása.
A krakkolócső élettartamát az anyag, a kemence kialakítása és a folyamat körülményei közötti kölcsönhatás szabályozza. A tekercs geometriája ugyanolyan fontos, mint az ötvözet kémiája. Ha egy meglévő csomagot cserél le, a repedező cső sugárzó tekercs az az összetevő, amelyet először át kell tekinteni.
 Kínai sugárzó tekercs gyártó, repedéscsöves gyár A Tuopu Industry egy kínai sugárzó tekercsgyártó, amely nagy teljesítményű repedéscsöveket és kollektorokat szállít közvetlenül a gyárunkból. Magas... Termék megtekintése →
A csöves nyugdíjazás ritkán jön meglepetésként. Lassú teljesítményvesztésként kezdődik. A belső falon koksz halmozódik fel, az effektív keresztmetszet zsugorodik, a nyomásesés megemelkedik, a cső fém hőmérséklete emelkedik. Minden további fémhőmérséklet-fok lerövidíti a kúszás élettartamát. Amikor az üzemeltetők meghosszabbítják a kampányt a leállás elkerülése érdekében, a cső közelebb kerül a meghibásodáshoz.
Az alábbi táblázat összefoglalja azt a négy mechanizmust, amelyek uralják a repedéscsövek leromlását.
| Hiba mód | Fő sofőr | Tipikus jel | Következmény |
|---|---|---|---|
| Karburizálás | Szén diffúzió a cső falába | A fém mágnesessé válik; rideg a fal | Repedések és szivárgások |
| Kúszás | Tartós cső-fém hőmérséklet a tervezettnél magasabb | Átmérő növekedés és megereszkedés | Szakadás veszélye |
| Termikus fáradtság | Gyakori indítási és leállítási ciklusok | Felületi repedések hegesztési varratok és ívek közelében | Az elszigetelés elvesztése |
| Oxidáció | Gőz, láng becsapódása vagy felborult hőmérséklet | Vízkő kiválás és falvékonyodás | Csökkentett mechanikai szilárdság |
Valós működésben ezek a mechanizmusok együtt hatnak. A karburált anyag elveszíti rugalmasságát, ami érzékenyebbé teszi a hőfáradásra. A láng becsapódásának kis területe megemeli a helyi fémhőmérsékletet, ami felgyorsítja a kúszást és az oxidációt is. A tendencia látható, ha követi a fal hőmérsékletét és a nyomásesést.
A cső-fém hőmérséklete emelkedik, ahogy a koksz felhalmozódik és a hőátadás leromlik.
A minőséget azelőtt határozzák meg, hogy a cső belépne a kemencébe. Az öntödei gyakorlat szabályozza a kémiát, a szemcseszerkezetet, a belső szilárdságot és a falvastagság konzisztenciáját. Egy olcsó, hasonló rajzszámú tekercs papíron ugyanúgy nézhet ki, és még mindig hamarabb meghibásodik a porozitás, a rossz hőkezelés vagy a gyenge hegesztés miatt.
Használja ezeket a vezérlőpontokat ellenőrzőlistaként:
Az alábbi fánktáblázat bemutatja a minőségi tényezők gyakorlati súlyozását repedéscsövek vásárlásakor.
Kérjen a beszállítótól ugyanolyan szintű bizonyítékot, mint a finomítói ellenőrző csoportnak. Ha a vásárlás egy nagyobb projekt része, a cső specifikációjának meg kell egyeznie a kemence kialakításával. Éppen ezért egy teljes etilén krakkoló kemence csomagot gyakran könnyebb ellenőrizni, mint a csöveket külön vásárolni.
 Kínai etilén krakkoló kemence gyártó, egyedi gyár A Tuopu Industry egy kínai etilén krakkoló kemence gyártója és egyedi gyára, teljes körű EPC-t szállítunk az etilén krakkoló kemencékhez... Termék megtekintése →
A cső és a kemence külön nem optimalizálható. A magas kimeneti hőmérsékletre tervezett sugárzó tekercs helyi forró pontokat hozhat létre, ha az égő elrendezése a lángot a cső felülete közelébe nyomja. Ezzel szemben a konzervatív kemence kialakítás alacsony hőárammal megvédi a csőkohászatot és meghosszabbítja a futási hosszt.
A legfontosabb áttekintendő tervezési paraméterek a következők:
Ha a tervezést és a gyártást egy csapat kezeli, a műszaki döntések a tényleges öntési és gyártási útvonalra vezethetők vissza. A Tuopu Industry tüzelésű fűtőtesteket tervez, valamint centrifugális öntőcsöveket, sugárzó tekercseket, konvekciós részeket és kemence alkatrészeket gyárt. Nehézberendezés-központja és dedikált roll-on/roll-off dokkolója lehetővé teszi a kész kemencemodulok szállítását a hosszú késéseket okozó szállítási korlátok nélkül.
Indítsa el az értékelést a megkeresés megírása előtt. Minél pontosabb a kérdés, annál könnyebb elválasztani egy megbízható csőszállítót a viszonteladótól. Az a szállító, aki megérti a folyamat feltételeit, anyagi ajánlást ad, nem csak árajánlatot.
A kereskedelmi szerződésnek ki kell terjednie a dokumentációra, az ellenőrzésre és a nagy komponensű logisztikára is. Mivel a Tuopu Industry saját gyártóbázist és dokkolót üzemeltet, képes kezelni a túlméretezett kemencemodulokat anélkül, hogy több alvállalkozóra támaszkodna. Ha át akar tekinteni egy tekercstervet vagy egy anyag adatlapot, használja a cég adatlapját kapcsolati oldal hogy elérje a mérnöki csapatot.
A legtöbb repesztőcső centrifugálisan öntött ausztenites rozsdamentes acél, magas króm- és nikkeltartalommal. A 25Cr-35Ni-Nb és a módosított HP45 minőségek gyakoriak, mivel erős kúszásállóságot és jobb karburációs ellenállást kínálnak, mint az alacsonyabb ötvözetű anyagok.
Jó kemenceműködés mellett a repedéscsövek gyakran 50 000-100 000 üzemóráig tartanak. Az élettartam függ a fémcső hőmérsékletétől, a betáplálás típusától, a kokszmentesítés gyakoriságától és az égő beállításától. A csövek cseréje, mielőtt a kúszási károsodás előrehaladna, általában gazdaságosabb, mint a meghibásodás utáni javítás.
Kisebb külső sérülések esetén helyi hegesztési javítás lehetséges. A kúszás által érintett vagy erősen karburált részeket javítás helyett el kell távolítani és ki kell cserélni, mert előfordulhat, hogy a környező anyag már rideg, és nem képes megbízhatóan elviselni a terhelést.
A krakkoló csövek olefingyárakban működnek, és szénhidrogént repítenek. A reformer csövek gőzreformerekben működnek hidrogén, szintézisgáz vagy metanol előállítására. Az ötvözetek elvileg hasonlóak, de a technológiai gázok, a kokszoló mechanizmusok és a részletes tervezési számítások eltérőek. Ez a cikk a gőzreformáló célról szól magyarázza a szomszédos technológiát.
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MOREA sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varr...
READ MOREA tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza....
READ MOREHárom év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanya...
READ MORE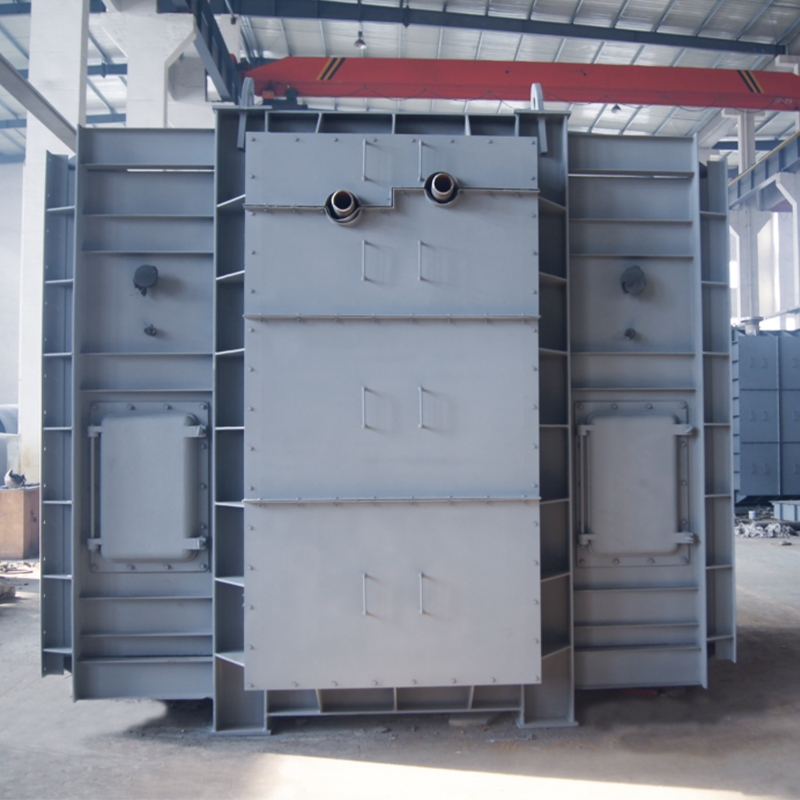
A konvekciós szakasz modul és a sugárzó szekció modul úgy lett kialakítva, hogy optimalizálja a hőátadást és az energiahatékonyságot az ipari kemencékben. A fejlett konvekciós és sugárzási technoló...
See Details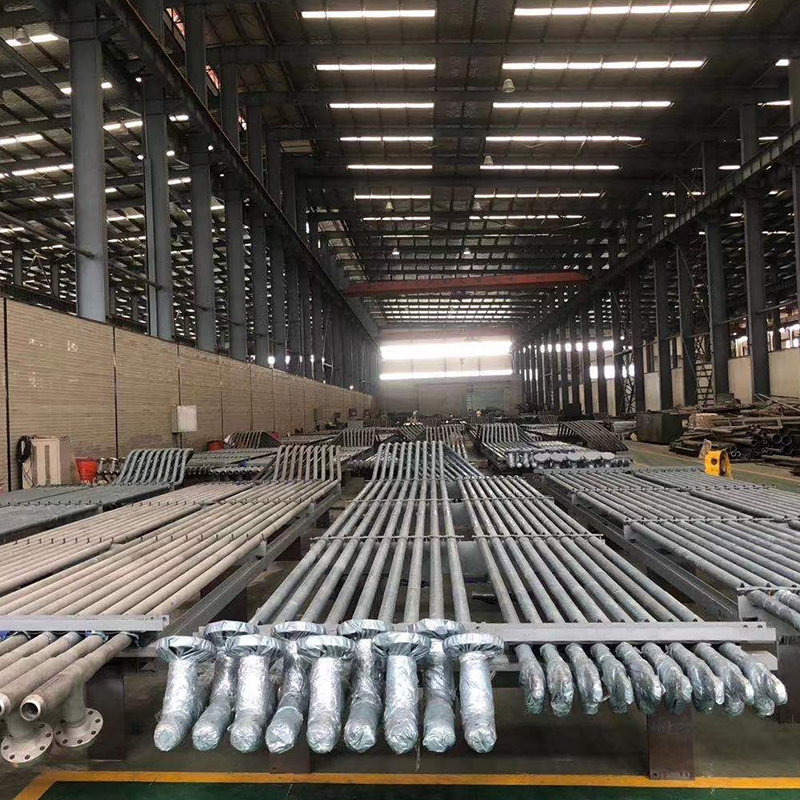
A Cracking Tube sorozatot a petrolkémiai ipar magas hőmérsékletű krakkoló kemencéihez tervezték, kivételes hőstabilitást, korrózióállóságot és hosszú távú működési megbízhatóságot biztosítva. Ezek ...
See Details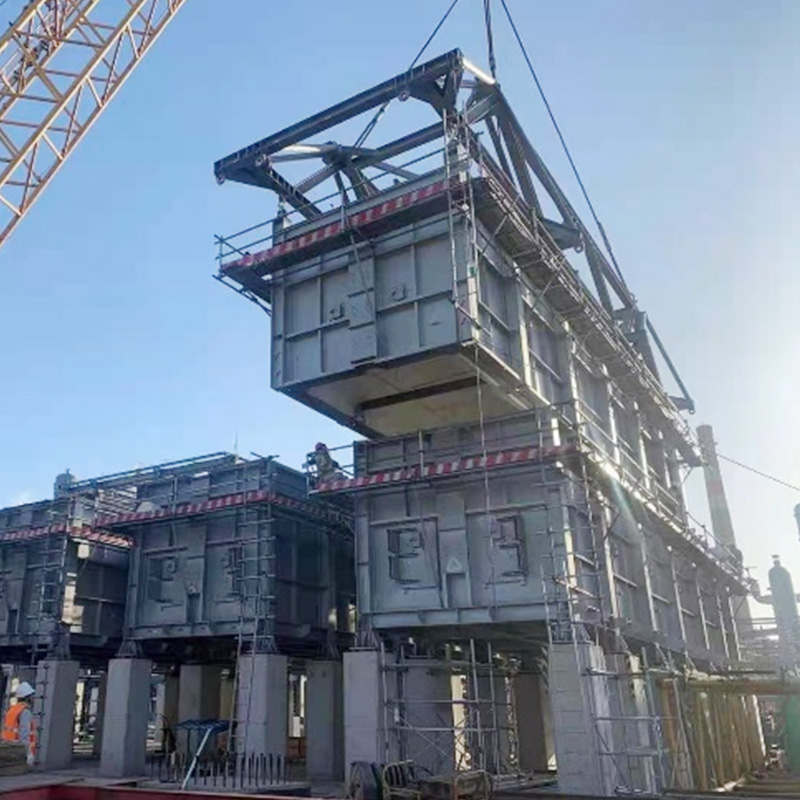
COMMOS és intelligens PID használata a kétdimenziós együttműködési tervezéshez, digitális szállítási szint eléréséhez.
See Details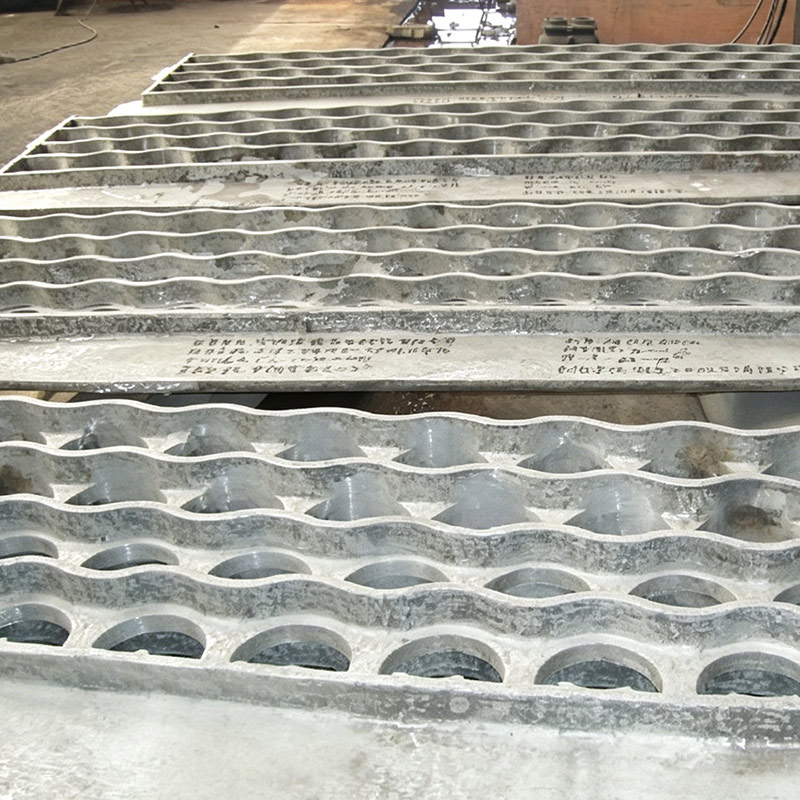
Az öntött csőlemezek jó hőállósággal és szerkezeti integritással rendelkeznek, és általában olyan iparágakban használják, mint a petrolkémia, a műtrágyák és az erőművek. Hőálló acélanyagok, például...
See Details
Az aktivátortüzelésű fűtőberendezést úgy tervezték, hogy stabil és szabályozott hőt biztosítson a kémiai aktivátorok előkészítéséhez, aktiválásához és feldolgozásához. Az egyenletes hőmérséklet-elo...
See Details
Hidrogéngenerációs reformerünket kifejezetten arra tervezték, hogy pontos és megbízható fűtést biztosítson a finomítók és petrolkémiai üzemek hidrogéntermelési folyamataihoz. Biztosítja az alapanya...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Cím
No.20, Fuyang Road, Jingjiang City, Jiangsu tartomány, Kína
Média