A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MORE
 Otthon / Hírek / Ipari hírek / Centrifugális öntőkemence cső: Eljárás, előnyök és beszerzési útmutató
2026-09-04
A reformer kemence csöve mindössze 38 hónapos üzemelés után meghibásodott. A helyettesítő árajánlat nyolc hétre szól, de az átfutási időszak hat múlva bezárul. Egy elszakadt cső soha nem csak egy cső – termeléskiesés, folyamatzavarok, és a tartalékok beszerzése utáni tülekedés.
A centrifugális öntőkemencék csövek a magas hőmérsékletű reformálási és krakkolási szolgáltatás gerincét képezik. Sűrű, finom szemcsés mikrostruktúrát biztosítanak, amely ellenáll a kúszásnak és a karburálásnak. De az ötvözet, a falvastagság és a szállító minőségi rendszere határozza meg, hogy a tüzelésű fűtőteste megbízhatóan működik-e a teljes működési cikluson keresztül, vagy ez az oka annak, hogy az üzem korán leáll.
A centrifugális öntés az előnyben részesített gyártási mód a reformer és a krakkoló kemencecsövek számára, mivel így egyenletes, szinte üregmentes falat hoz létre, amelyhez a kovácsolt és a statikus öntési útvonalak gazdaságosan nem illeszkednek. Az olvadt ötvözetet egy hengeres formába öntik, amely nagy sebességgel forog. A centrifugális erő a fémet a formafalhoz tartja, és a megszilárdulás a külső felületről a furat felé irányul. Az enyhébb szennyeződések és salak a belső furatban gyűlik össze, amit aztán megmunkálnak.
Az eredmény egy finom, oszlopos szemcseszerkezetű csőfal, zsugorodási porozitás és középvonali hibák nélkül. Ez a szerkezet közvetlenül a hosszabb kúszási élettartamot és a karburizációval szembeni jobb ellenállást jelenti. A legtöbb reformáló és krakkolási szolgáltatás esetében a centrifugálisan öntött csövek a szabványos specifikáció.
| Attribútum | Centrifugális öntés | Statikus öntés | Varrat nélküli kovácsolt |
|---|---|---|---|
| Fal hangosság | Magas, szinte ürességmentes | Mérsékelt, porozitási kockázat | Magas |
| Szemcseszerkezet | Finom oszlopos, irányított | Durva, véletlenszerű | Deformálódott, átkristályosodott |
| Szennyeződés helye | Belső furat, megmunkált | Véletlenszerű eloszlás | Az anyagon belül |
| Tipikus tolerancia | ±0,5 mm (megmunkált) | ±5,0 mm | ±1,0 mm |
| A cső költsége | Mérsékelt | Alacsony | Magas |
Tipikus falvastagság tűrés megmunkálás után (mm). Az alacsonyabb értékek szigorúbb méretszabályozást jeleznek.
Az ötvözet kiválasztásánál a fém maximális várható hőmérsékletét és a domináns tönkremeneteli mechanizmust kell követni, nem csak az anyagárat. A szolgáltatás megreformálásakor a kúszás a fő gond. Az etilén krakkolásánál a karburálás dominál. A közvetlen redukált vastartalmú (DRI) reformer csövek magas hőmérséklettel és redukáló atmoszférával is szembesülnek.
A szabványos anyagok a HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) és a magas nikkeltartalmú 35Cr-45Ni mikroötvözött minőségek. Ahogy a HK40-ről a 35Cr-45Ni-re vált, a költségek nőnek, de nő a megengedett tervezési feszültség és a szén behatolással szembeni ellenállás is. 1000°C-on a 35Cr-45Ni ötvözet nagyjából 35 százalékkal nagyobb igénybevételt képes viselni, mint a HP45, és közel kétszer akkora feszültséget, mint a HK40.
A kúszó szakítószilárdság (MPa) vs. fém hőmérséklet (°C). Hozzávetőleges értékek tipikus öntöttötvözet adatok alapján.
| Ötvözet | Cr (%) | Ni (%) | Tipikus max fémhőmérséklet | Kulcstulajdonság |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980 °C | Gazdaságos, közepes kúszószilárdság |
| HP45 | 25 | 35 | 1040 °C | Jó kúszószilárdság, karburációállóság |
| 35Cr-45Ni | 30-35 | 45-50 | 1080 °C | Magas creep strength, superior carburization resistance |
 Reformátor cső magas hőmérsékletű hidrogén- és katalitikus folyamatokhoz Ezt a reformer csövet hidrogénátalakításra és katalitikus reakciókra tervezték ipari kemencékben. Kiváló hőállóságot, oxidációvédelmet és precíziós gyártást kínál a szerkezeti integritás és a hosszú távú stabilitás biztosítása érdekében. Termék megtekintése →
Bár mindkettő centrifugálisan öntött cső, a repedéscsöveket és a reformer csöveket különböző meghibásodási módokra tervezték. A repedéscsövek, más néven sugárzó tekercsek etilén krakkoló kemencében működnek, ahol a külső fal hőmérséklete meghaladhatja az 1080°C-ot. A domináns lebomlási mechanizmus a karburizáció: a cső belsejében koksz képződik, a szén bediffundál az ötvözetbe, és a cső elveszti a rugalmasságát. Ehhez a szolgáltatáshoz a HP mikroötvözött vagy 35Cr-45Ni minőségek alapfelszereltség.
A reformer csövek más feladatot látnak el. Gőz-metán reformálásban működnek, nagyjából 850-1000°C falhőmérsékleten. Az elsődleges probléma a kúszás: a csőnek meg kell tartania magát, és ki kell bírnia a belső nyomást 100 000 órás vagy annál hosszabb tervezett élettartam alatt. A HP45 gyakori választás, 35Cr-45Ni-vel, ahol nagyobb megbízhatóságra van szükség.
A DRI reformer csövek hasonló logikát követnek, de további kihívásokat jelentenek a redukáló atmoszféra és a magasabb üzemi hőmérséklet a direkt redukált vastartalmú üzemekben. Olyan ötvözetek szükségesek, amelyek hidrogénben gazdag környezetben képesek fenntartani a kúszási szilárdságot és a szénfelvétellel szembeni ellenállást.
 Repedési cső etilén és propilén pirolízis kemencékhez Az etilén és propilén repedésére tervezett sugárzó tekercs ellenáll a szélsőséges hőmérsékleteknek és ellenáll a karburizációnak. Optimalizált geometriája egyenletes hőátadást és kokszosodási ellenállást biztosít, ami elengedhetetlen a pirolízis egységek élettartamának meghosszabbításához. Termék megtekintése →
A direkt redukált vastartalmú reformereknél gyakran DRI-specifikus csőkialakításra van szükség a hidrogéntámadásnak ellenálló és ciklikus működés melletti szakadási élettartam fenntartása érdekében.
 DRI Reformer cső közvetlen redukált vastartalmú kemencékhez Ez a DRI üzemekre specializálódott cső ellenáll a hidrogéntámadásnak és a redukáló atmoszférában történő szénfelvételnek. Ötvözet-összetétele és mechanikai szilárdsága megbízhatóságot biztosít a ciklikus, magas hőmérsékletű működés mellett, elősegítve a hatékony acélgyártást. Termék megtekintése →
A vásárlási specifikáció az egyetlen leghatékonyabb eszköz a cső idő előtti meghibásodásának elkerülésére. A jól megírt specifikáció megakadályozza, hogy egy alacsony költségű, rossz anyagminőségű ajánlat költséges leállási esemény legyen.
A specifikációban szerepelnie kell legalább az öntési szabványnak, a kémiai összetételnek, a mérettűréseknek, az ellenőrzési követelményeknek és a dokumentációnak. Az ASTM A297 vagy ASTM A608 hivatkozással az öntöde egyértelmű alapot ad az összetételi határértékekhez és a mechanikai tulajdonságokhoz. A megmunkálás utáni falvastagság jellemzően 10-18 mm reformer csövek esetében, ±0,8 mm-es vagy annál jobb tűréssel a végső megmunkált felületen. A furatnak elég simának kell lennie ahhoz, hogy lehetővé tegye az ultrahangos vizsgálatot és az egyenletes hőáramot.
A reformer csövek meghibásodásának legnagyobb oka továbbra is a kúszási sérülés. A repedésszolgáltatásban a karburálás dominál. A harmadik leggyakoribb ok a láng becsapódásából vagy rossz áramlási eloszlásból eredő túlmelegedés. Éppen ezért az ötvözetválasztás, a cső falvastagsága és az égő elrendezése mind összefüggő döntések.
Cső megadásakor megköveteli a csőfal 100 százalékos ultrahangos vizsgálatát. A megmunkált hegesztési végeken a festék behatoló vizsgálata felfogja azokat a felületi repedéseket, amelyeket az ultrahangos vizsgálat kihagyhat. Kérjen anyagkövetési igazolást, amely tartalmazza a hőszámot, a kémiai elemzést, a hőkezelési jegyzőkönyveket és a mechanikai vizsgálati eredményeket. Magas kén- vagy gőzterhelésű alkalmazásokhoz kérjen karburációs ellenállási jelentést vagy kúszási szakadási adatlapot az öntödétől.
Az ár hangsúlyozása gyakran a minősíthetetlen beszállítók felé tolja a vevőket. A kemencecsövek beszerzésénél az ellenkező logika érvényesül: a legalacsonyabb árú cső gyakran a legdrágább, ha figyelembe vesszük a cserét, a termeléskiesést és a nem tervezett leállás költségeit.
Keressen olyan gyártókat, amelyek a főbb energiaszolgáltatók minősített szállítói listáján szerepelnek. Ez a minősítés nem marketing részlet. Ez azt jelenti, hogy a beszállító átment az öntödei folyamatokra, a hőkezelésre, az NDT-képességre és a megmunkálási pontosságra vonatkozó auditokon. Azt is jelzi, hogy a csövek szigorú előírásoknak megfelelően szállítottak.
A gyári auditok számítanak. Ellenőrizze, hogy az öntöde rendelkezik-e korszerű elektromos olvasztási lehetőséggel, automatizált öntéssel, megbízható hőkezelő kemencével, rögzített ciklusadatokkal, valamint jól felszerelt kémiai és mechanikai vizsgálati laboratóriummal. A megmunkálási kapacitás CNC esztergagépekkel és dokumentált méretellenőrzési jegyzőkönyvvel egy második tényező. Nagycsöves modulok és komplett tüzelésű fűtőtestek esetén a beszállító képességét túlméretes berendezések összeszerelésére és szállítására is fel kell mérni.
Vegye figyelembe a nem minősített szállító kockázatait: a hőtől a hőig terjedő inkonzisztens kémiai összetétel, a falvastagság túlzott változása és a cső falának mikrozsugorodása. Ez az oka annak, hogy a kemencecsövek beszerzési szabályait összhangba kell hozni a tágabb tüzelésű fűtési projekttel. Egy EPC-tapasztalattal rendelkező beszállító gyakran hatékonyabban tudja koordinálni a csőgyártást, a konvekciós modulok összeszerelését és a helyszíni építést, mint a különálló szállítók. Olvassa el cikkünket a sugárcsöves óvintézkedések hogy megértsük azokat a gyakori telepítési és üzemeltetési buktatókat, amelyeket a tulajdonosok figyelmen kívül hagynak.
Az igazi centrifugális öntésnél a fémet egy forgó formába öntik, és centrifugális erő alakítja ki a cső falát. A forma nagy sebességgel forog, és a cső üreges, mag nélkül. A félig centrifugális öntés magot használ a belső geometria és a kisebb forgási sebesség kialakításához; olyan alkatrészekhez használják, mint a kerekek vagy szeleptestek. A kemence csövek a valódi centrifugális útvonalra támaszkodnak.
Az etilén krakkolás és gőzreforming szolgáltatásnál a megmunkálás utáni falvastagság jellemzően 8-15 mm a repesztő tekercseknél és 10-18 mm a reformer csöveknél, de a pontos vastagságot a belső nyomásból, a maximális fémhőmérsékleten az ötvözet megengedett feszültségéből és a korróziós/karburálási ráhagyásból számítják ki. Soha ne határozzon meg falvastagságot a tervezési kód és az élettartam-cél áttekintése nélkül.
A csőfal ultrahangos vizsgálata szabványos, a megmunkált hegesztési varratvégeken festékbehatolóval kombinálva. Egyes specifikációk a hegesztési kötések radiográfiás vizsgálatát, valamint a furat, a külső átmérő és a falkerekség méretének ellenőrzését is megkövetelik.
A centrifugális öntő kemence csövek kritikus befektetést jelentenek. Az eljárás biztosítja azt a sűrű, finomszemcsés szerkezetet, amely a hosszú távú kúszás- és karburálásállósághoz szükséges, de csak akkor, ha az ötvözetet, a falvastagságot, az ellenőrzést és a szállítót ugyanolyan szigorúsággal választják ki, mint magát a tüzelésű fűtőtestet.
Kezdje a maximális fémhőmérséklettel, válassza ki a domináns meghibásodási módnak megfelelő ötvözetet, és adja meg a 100 százalékos ultrahangos vizsgálatot és az anyag teljes nyomon követhetőségét. Ha egy szállító nem tudja megmutatni Önnek a minőség-ellenőrzés szintjét, menjen el. Az olcsóbb cső, amely három év alatt meghibásodik, soha nem lesz olcsóbb a projekt végére.
Segítségre van szüksége a reformáló vagy repesztőcsövek specifikációjának megfogalmazásához? Lépjen kapcsolatba mérnöki csapatunkkal az anyagválasztáshoz és a beszerzési útmutatáshoz.
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MOREA sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varr...
READ MOREA tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza....
READ MOREHárom év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanya...
READ MORE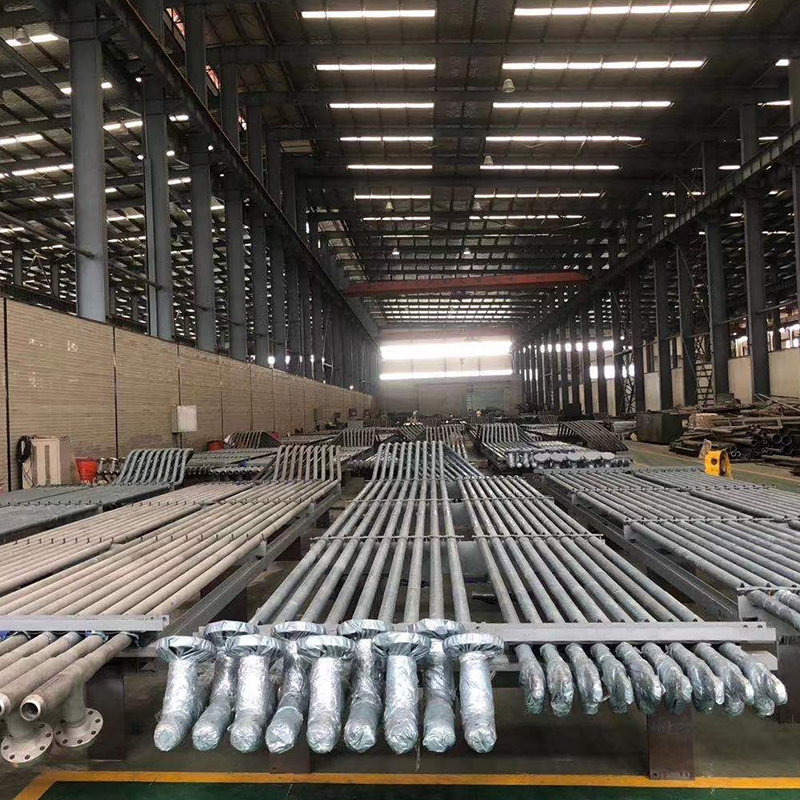
A Cracking Tube sorozatot a petrolkémiai ipar magas hőmérsékletű krakkoló kemencéihez tervezték, kivételes hőstabilitást, korrózióállóságot és hosszú távú működési megbízhatóságot biztosítva. Ezek ...
See Details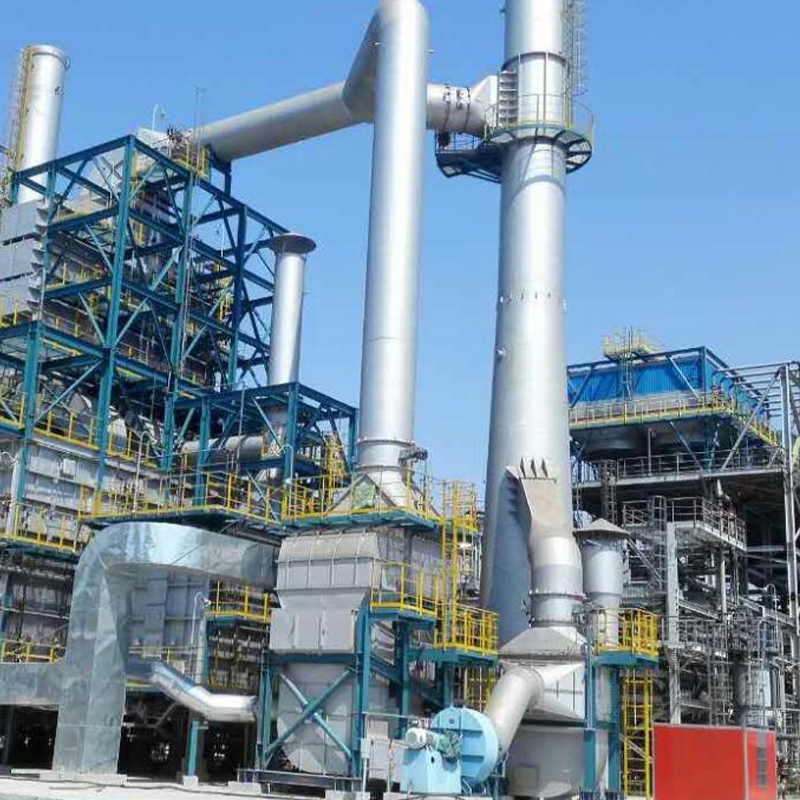
A Tuopu Industry nagy kéntartalmú széntüzelésű fűtőberendezése egy nagy teljesítményű ipari fűtő kemence, amelyet kifejezetten magas kéntartalmú szenet vagy kénben gazdag szilárd tüzelőanyagot hasz...
See Details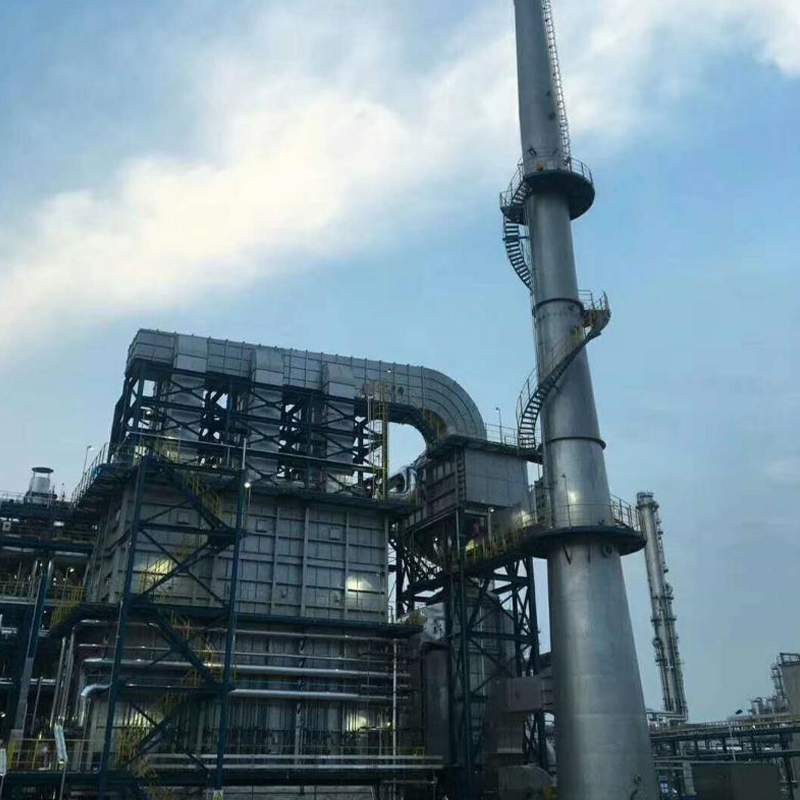
A különféle olefin konverziós folyamatokban használt olefinkonverziós tüzelésű fűtőberendezés megbízható és egyenletes hőbevitelt biztosít a stabil kémiai reakciókhoz és a folyamatszabályozáshoz. A...
See Details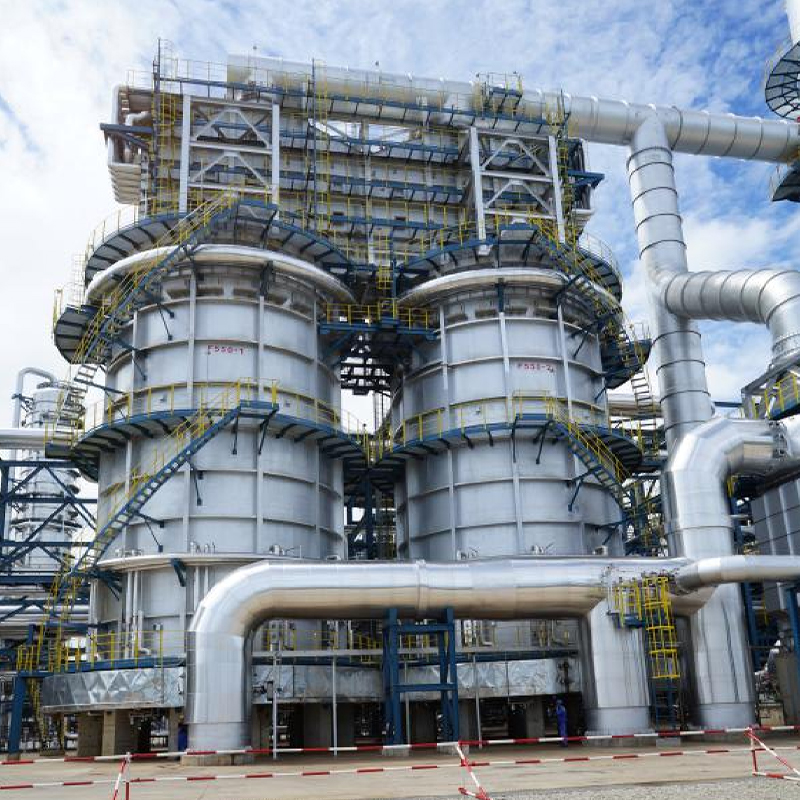
Hidrokrakkolós tüzelésű fűtőkészülékünket a hidrokrakkoló egységek nagy teljesítményű fűtésére tervezték, ami kritikus folyamat a modern kőolaj-finomításban. Pontos hőmérsékletszabályozást és egyen...
See Details
Az aktivátortüzelésű fűtőberendezést úgy tervezték, hogy stabil és szabályozott hőt biztosítson a kémiai aktivátorok előkészítéséhez, aktiválásához és feldolgozásához. Az egyenletes hőmérséklet-elo...
See Details
Hidrogénező takarmánykemencénket úgy tervezték, hogy precíz és stabil fűtést biztosítson a hidrogénező reaktorokba belépő nyersanyagok számára. Az egyenletes előmelegítés és az optimális hőmérsékle...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Cím
No.20, Fuyang Road, Jingjiang City, Jiangsu tartomány, Kína
Média