A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MORE
 Otthon / Hírek / Ipari hírek / Konvekciós rész a tüzelésű fűtőtestekben: tervezés, hatékonyság és karbantartás
2026-09-18
A tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza. A megfelelően megtervezett konvekciós szakasz a hő nagy részét visszanyeri és visszaadja a folyamatba; a rosszul megtervezett vagy szennyezett egy csendesen felfújja az üzemanyagszámlákat az egység teljes élettartama alatt. Következtetés elölről: a konvekciós szekció dönti el, hogy egy fűtőtest 65%-os vagy 90%-os hatásfokkal működik-e, és ugyanolyan tervezési figyelmet érdemel, mint a sugárzódoboz.
Ez a cikk elmagyarázza, mi az a konvekciós rész, hogyan működik benne a hőátadás, a lényeges tervezési paraméterek, a vásárolt hatékonyság, a meghibásodási módok, amelyek büntetik az elhanyagolást, és mit kell figyelembe venni új vagy csere konvekciós modul vásárlásakor.
A konvekciós szakasz a sugárzó szakasz felett vagy után, a fűtőszerkezet felső részén belül elhelyezkedő hőátadó csövek bankja. Függőleges hengeres fűtőtestekben a sugárzó rész tetején helyezkedik el; kabinos dobozos fűtőberendezéseknél a felső rekeszt foglalja el, ahol a füstgáz a csősorokon keresztül áramlik. A mérnökök gyakran konvekciós doboznak hívják.
A sugárzó részből kilépő füstgáz még forró, de hőmérséklete túl alacsony a hatékony sugárzó hőátadáshoz. A konvekciós szakaszban a hő főként kényszerlökéssel mozog: forró égésgáz áramlik át a csöveken. A kiterjesztett felületek, például a bordák vagy csapok 5-10-szeresére szorozzák a külső területet, ellensúlyozva a konvektív gázáramlás alacsonyabb hőátbocsátási tényezőjét.
A konvekciós bank általában többkörös szerelvény, nem pedig egyetlen hőcserélő. Előmelegítheti és elpárologtathatja a technológiai takarmányt, túlhevítheti a gőzt, gőzt termelhet, gőzreformerekben és etilénkemencékben pedig túlhevítheti a hígító gőzt – mindezt egyetlen kompakt dobozban.
 Etilén krakkoló kemence nagy hozamú pirolízishez Ez a kemence precíz, egyenletes magas hőmérsékletű hőt biztosít a szénhidrogén krakkoláshoz, támogatja a hatékony etiléntermelést rugalmas alapanyagkezeléssel és robusztus kialakítással a folyamatos működéshez. Termék megtekintése →
Az etilén krakkolás jó példa arra, hogy milyen igényes lehet ez a szolgáltatás. A nyersanyagot teljesen el kell párologtatni és túlhevíteni, mielőtt belépne a sugárzó tekercsekbe, és a helyi túlmelegedés bármely konvekciós körben megváltoztatja az áramlás eloszlását és idő előtti leállásra kényszerít.
Tervezési körülmények között a füstgáz nagyjából 500-700 °C-on lép be a konvekciós szakaszba, és 150-250 °C-on távozik. A konvekciós szakaszban elnyelt terhelés jellemzően a teljes elnyelt hő 20-30%-át teszi ki. Egy 88%-os hatásfokkal működő fűtőberendezésben a sugárzó rész a bevitt tüzelőanyag körülbelül 58%-át, a konvekciós rész körülbelül 29%-át nyeli el, a maradék pedig verem- és burkolatveszteségként elvész.
A meghosszabbított felületű csövek gazdaságossá teszik ezt a helyreállítást. A szénacél csőre hegesztett fogazott borda több mint kétszeresére növeli a külső felület egységnyi hosszát szerény többletköltséggel. Csupasz csöveket csak a forró bemeneti soroknál használnak, ahol a gáz hőmérséklete elég magas ahhoz, hogy a bordák kevés hasznot hoznak, vagy nagy szennyeződésű szolgáltatásoknál, ahol a bordatávolság nem tartható tisztán.
| Paraméter | Sugárzó szakasz | Konvekciós szakasz |
|---|---|---|
| Domináns hőátadási mód | Hősugárzás | Kényszerített konvekció |
| Tipikus füstgáz hőmérséklet | 750–1250 °C | 150-700 °C |
| A cső külső felülete | Csupasz | Csupasz, finned, or studded |
| Az elnyelt vám részesedése | 55-70% | 20-35% |
| Szennyezés érzékenység | Alacsony | Közepestől magasig |
| Tisztító hozzáférés | Ajtónyílások | Levehető panelek, koromfúvók |
A konvekciós szakasz megfelelő kialakítása számos paramétertől függ, amelyeket ki kell egyensúlyozni egymással, és tapasztalt mérnököknek kell felülvizsgálniuk őket.
A gázoldali tömegsebesség jellemzően 3 és 6 kg/m²·s között van. A nagyobb sebesség javítja a hőátadást, de növeli a nyomásesést, ami korlátozza a természetes huzat működését. A 25–40 mm-nél nagyobb vízoszlop huzatot fogyasztó konvekciós szakasz kikényszerítheti az indukált huzatú ventilátort – ez jelentős tőke- és üzemeltetési költség.
A tiszta gázüzemanyaghoz a nagy sűrűségű szilárd bordák gazdaságosak. Piszkos üzemanyagokhoz, például vákuummaradványokhoz vagy nehéz kokszolható gázolajhoz használjon szélesebb bordatávolságot, fogazott bordákat vagy csupasz csöveket, és biztosítson koromfúvó sávokat. A borda sűrűsége közvetlenül meghatározza, hogy a fűtőberendezés mennyi ideig működhet a tisztítások között.
A legforróbb bemeneti sorokban 540 °C feletti a cső fémhőmérséklete, és általában Cr-Mo ötvözeteket használnak, például T11 vagy T22, vagy rozsdamentes minőséget, ha korrozív lerakódások várhatók. A hidegebb kimeneti sorok szénacélt használhatnak, ha a héj hőmérséklete a kénsav harmatpontja felett marad, jellemzően 120-150 °C.
A szigetelés vastagsága és a burkolat tömítettsége szabályozza a hőveszteséget és a külső héj hőmérsékletét. A burkolat levegőjének behatolása helyi hűtést hoz létre, a fém hőmérsékletét a harmatpont alá csökkenti, és drága korróziót okoz.
A gyártó tervének áttekintése során kérje a következőket: a borda sűrűségének igazolása a megadott tüzelőanyaghoz képest, a füstgáz nyomásesés költségvetése, tekercsenkénti fémhőmérséklet számítások és minden sorhoz dokumentált korróziós ráhagyás.
A fűtőberendezés hatásfoka nagyjából 1%-kal javul a kéményhőmérséklet minden 20–25 °C-os csökkenésével. A csak sugárzó hővisszanyerés közel 65%-os hatásfokot hagy maga után. Egy konvekciós szakasz hozzáadásával ez az érték 82–87%-ra nő; égési levegő előmelegítő hozzáadásával 90% fölé emelkedik.
Egy 50 MW-os tüzelésű fűtőberendezésnél a 65%-os és 87%-os hatásfok közötti különbség körülbelül 16 MW tüzelőanyag – tipikus gázárak mellett több mint egymillió dollár évente. A nyers- és vákuumfűtők a leggyakrabban utólag beépíthető jelöltek, mivel ezek köteghőmérséklete gyakran a legmagasabb a finomítóban.
 Tüzelésű fűtőtest atmoszférikus és vákuumdesztilláló egységek számára Az ADU-ban és VDU-ban nyersolaj-fűtésre tervezett fűtőberendezés magas hőhatékonyságot és egyenletes többzónás fűtést kínál a frakcionálás javítása érdekében, miközben csökkenti az üzemanyagköltségeket és a károsanyag-kibocsátást. Termék megtekintése →
A jobb hatékonyság a CO₂-kibocsátást is csökkenti az elégetett tüzelőanyaggal egyenes arányban, így a konvekciós szakasz az egyik legolcsóbb kibocsátás-csökkentési projekt, amely tonnánként elérhető.
A bordás konvekciós bankok gyorsabban szennyeződnek, mint a csupasz csőfelületek, és a szennyeződés megváltoztatja a fűtőelem viselkedését jóval a kényszerleállás előtt. A tünetek a füstgáz kilépő hőmérsékletének emelkedése, a nagyobb huzatveszteség és a csökkent folyamat-előmelegítés – a 85%-os hatásfokra tervezett fűtőberendezés hónapokon belül 78%-ra sodródhat nehéz folyékony tüzelőanyaggal.
A hidegvégű korrózió a fő oka a kényszerkonvekciós szakaszok cseréjének. A kénsav kondenzálódik, amikor a cső bőrének hőmérséklete a savas harmatpont alá esik. A megelőzési stratégia a fémek hőmérsékletének a harmatpont feletti tartása, a környezetnek megfelelő ötvözetek kiválasztása és a légmentes burkolat fenntartása.
Az online tisztítóeszközök közé tartoznak a gőz- és levegős koromfúvók, a hangkürtök, valamint a leállások alatti vízmosás. Az átfutási ellenőrzésnek ki kell terjednie a cső falvastagságára, a borda magasságára és állapotára, a belső furat kokszosítására, a burkolat tömítettségére és a támaszték integritására. Az eredmények határozzák meg a helyi javítás és a teljes modulcsere közötti döntést.
A terepen egy konvekciós szakasz újjáépítése lassú és költséges. A műhelyben összeszerelt moduláris rész elkerüli ennek a kockázatnak a nagy részét: a csövek hegesztve és tesztelve érkeznek, a bordák felszerelve, tűzállóan felhelyezve és az emelőfülek készen állnak.
 Műhelyben összeszerelt konvekciós szekciós modul kemencékhez Előre gyártott konvekciós modul hegesztett csövekkel, bordákkal és tűzálló anyaggal, gyors telepítésre és csökkentett állásidőre, miközben javítja a hőátadást és az energiahatékonyságot az ipari kemencékben. Termék megtekintése →
Cseremodul vásárlásakor adja meg az eladónak a tényleges üzemanyag-elemzést, a szennyeződési tényezőt, valamint a huzat- és kötegkorlátokat. Állapodjon meg a tervezési kódban – az API 560 a finomítói fűtőberendezések általános referenciapontja –, és erősítse meg az ellenőrzési pontokat: hidrosztatikai vizsgálat, felszerelési méretek, tűzálló szárazság és bekötési helyek.
A fűtőtest típusának és konvekciós konfigurációjának megválasztása az egész egységet érinti. A finomítói és petrolkémiai szolgáltatások konfigurációinak áttekintéséért tekintse meg a következő útmutatónkat tüzelésű fűtőtestek kiválasztása és mérnöki alkalmazások a petrolkémiai iparban .
Projektspecifikus árajánlatok vagy bolti szemle látogatása esetén forduljon mérnöki csapatunkhoz a kapcsolati oldal .
Hő visszanyerése a sugárzó részt elhagyó füstgázból a technológiai betáplálás előmelegítésével és elpárologtatásával vagy a gőz túlhevítésével, a fűtés általános hatásfoka körülbelül 65%-ról 85%-ra vagy többre emelve.
A bordák 5-10-szeresére szorozzák a gázoldali felületet, ezzel ellensúlyozva a konvektív füstgázáram alacsony hőátbocsátási együtthatóját, és tömören tartják a köteget.
A füstgázok jellemzően 500-650 °C-on lépnek be és 150-250 °C-on távoznak. Az utánfutó levegő-előmelegítővel a kéményhőmérséklet 130 °C alá süllyedhet, és a fűtés hatásfoka meghaladhatja a 92%-ot.
A domináns ok a csövek felületén a savas harmatpont alatt, általában 120-150 °C-on lecsapódó kénsav. A megelőzés azt jelenti, hogy a fém hőmérsékletét a harmatpont felett kell tartani, és a burkolatot légmentesen kell tartani a hideg foltok elkerülése érdekében.
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MOREA sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varr...
READ MOREA tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza....
READ MOREHárom év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanya...
READ MORE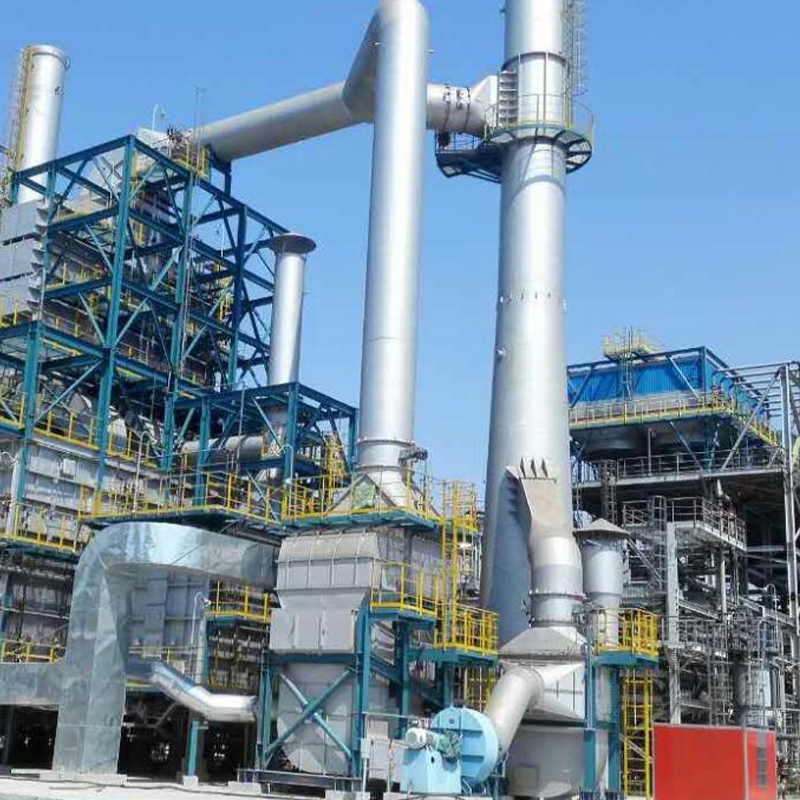
A Tuopu Industry nagy kéntartalmú széntüzelésű fűtőberendezése egy nagy teljesítményű ipari fűtő kemence, amelyet kifejezetten magas kéntartalmú szenet vagy kénben gazdag szilárd tüzelőanyagot hasz...
See Details
Az ADU-hoz és VDU-hoz készült tüzelésű fűtőkészülékünket a kőolaj megbízható és hatékony felmelegítésére tervezték mind atmoszférikus, mind vákuumdesztillációs folyamatokban. A magas hőhatékonyságr...
See Details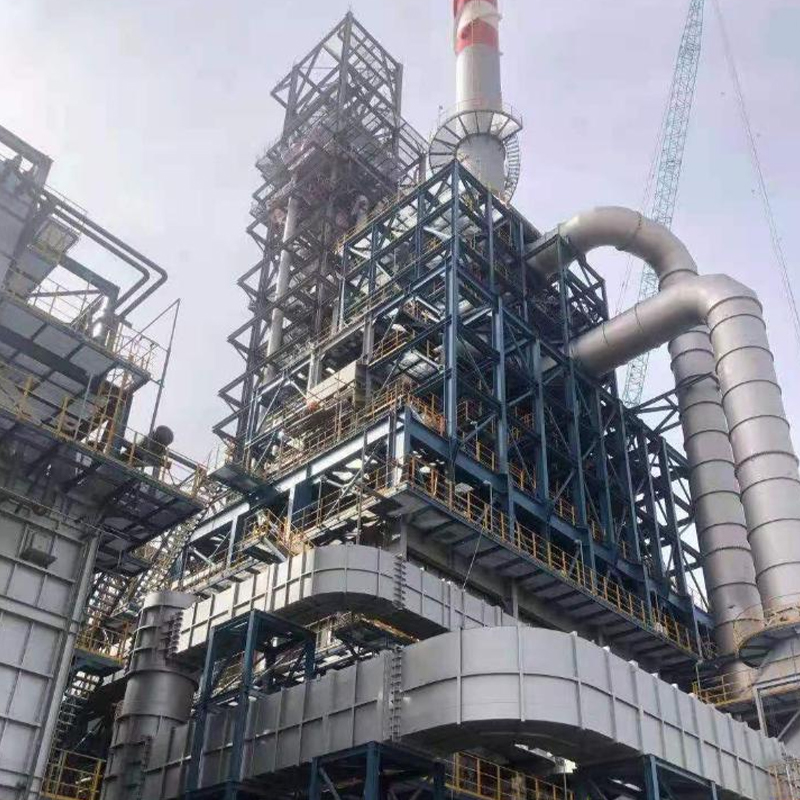
A négy az egyben reformáló tüzelésű fűtőkészülékünk egy nagy hatásfokú, fejlett fűtési megoldás, amelyet a modern kőolaj-finomítási és vegyi feldolgozási műveletekhez terveztek. A hőteljesítmény op...
See Details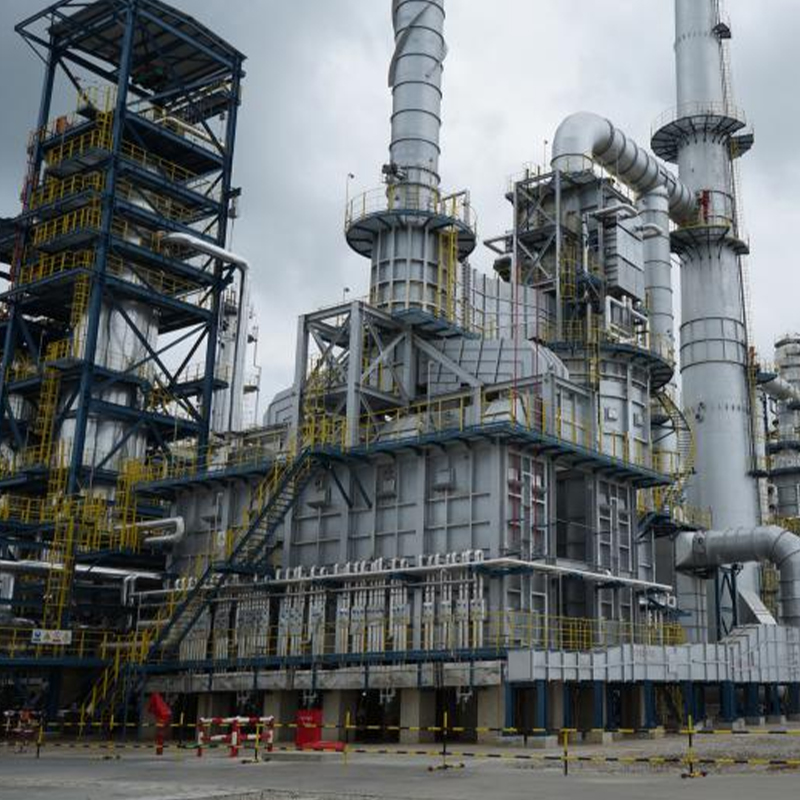
A dízel hidrogénező tüzelésű fűtőkészülékünket kifejezetten a dízel hidrofinizálási folyamatok nagy hatásfokú fűtésére tervezték. Pontos hőmérsékletszabályozást és egyenletes hőeloszlást biztosít, ...
See Details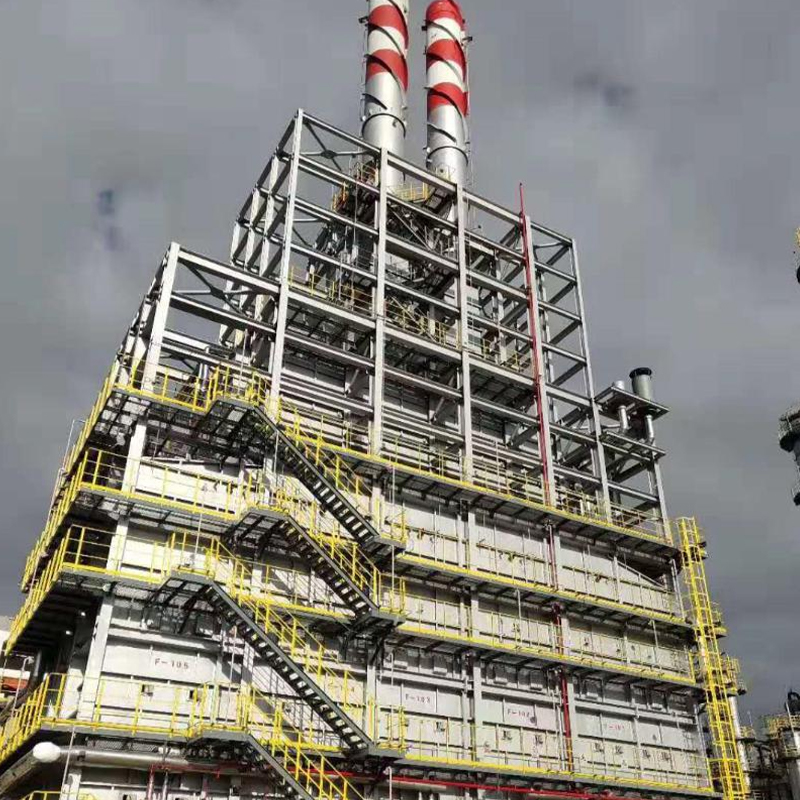
A kemence kritikus szerepet játszik a magas konverziós arány, az állandó termékminőség és a megbízható, hosszú távú működés fenntartásában petrolkémiai és vegyipari feldolgozó üzemekben. Az optimal...
See Details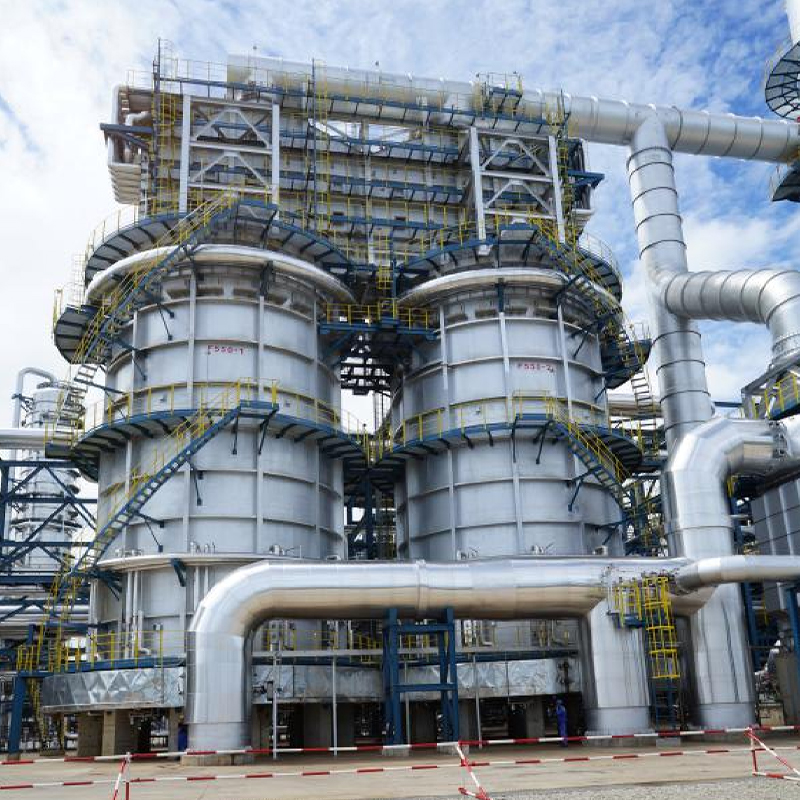
Hidrokrakkolós tüzelésű fűtőkészülékünket a hidrokrakkoló egységek nagy teljesítményű fűtésére tervezték, ami kritikus folyamat a modern kőolaj-finomításban. Pontos hőmérsékletszabályozást és egyen...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Cím
No.20, Fuyang Road, Jingjiang City, Jiangsu tartomány, Kína
Média