A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MORE
 Otthon / Hírek / Ipari hírek / DRI reformer csövek: Anyagok, tervezés, hibamódok és beszerzési útmutató
2026-10-02
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső gáz körülbelül 850–950 °C-on reagál, így hidrogént és szén-monoxidot termelnek, amelyek redukálják a vasércet. Amikor ezek a csövek kúsznak, elpárolognak vagy megrepednek, a DRI-modul elveszíti redukálógázát, és a termelés leáll. A gyakorlati megoldás: először a működési állapot, majd az ötvözet, az öntvény minősége, az ellenőrzési terv és a pótalkatrész-stratégia alapján határozza meg a DRI reformer csöveket – nem csak a kilogrammonkénti ár alapján.
 DRI Reformer Tube A Tuopu DRI Furnace Tube sorozatát kifejezetten a közvetlen redukált vas (DRI) kemencékhez tervezték, kiváló hőállóságot, mechanikai szilárdságot és hosszú távú működést biztosítanak... Termék megtekintése →
Egy tipikus gázalapú DRI eljárásban a reformer az üzem kémiai szíve. Földgáz és gőz keverékét szintetikus gázzá vagy szintézisgázzá alakítja, amely többnyire hidrogén és szén-monoxid. Ezt a szintézisgázt ezután az aknakemencébe táplálják, ahol elvonja az oxigént a vasércpelletekből. A reformer csövek a reakcióedények: ezek tartalmazzák a katalizátort és hőt adnak át a kemence égőiből a folyamatgáznak.
A DRI reformerek gyakran nagyobb szén-potenciállal és eltérő gőz/szén aránnyal működnek, mint a hagyományos metán gőzreformálók. Ez azért fontos, mert a cső fala egyszerre látja a magas hőmérsékletet és a gázatmoszférát, amely karburizálhatja vagy oxidálhatja az ötvözetet. Egy hidrogénüzemben jól működő cső nem biztos, hogy alkalmas DRI-reformerhez a gázösszetétel, a hőfluxus és a ciklus alapos áttekintése nélkül. Ha tágabb képet szeretne látni arról, hogy a reformer hogyan illeszkedik a DRI-folyamatlaphoz, tekintse meg ezt az áttekintést DRI technológia és alapvető berendezési megoldások .
A tervezés a folyamatengedélyező hő- és anyagmérlegével kezdődik. A cső átmérőjét, falvastagságát és az ötvözetet ezután úgy választják ki, hogy túléljék a megcélzott kúszási élettartamot. A kis hőmérséklet-változásnak nagy hatása van: a magas ötvözetű reformer csövekben a cső fémhőmérsékletének 20°C-os emelkedése nagyjából felére csökkentheti a hátralévő kúszási időt. A nyomás növeli a karikafeszültséget, a termikus ciklus pedig olyan fáradási károsodást, amelyet egy egyszerű feszültségszámítás nem rögzít.
| Paraméter | Tipikus tartomány | Miért számít |
|---|---|---|
| Reakció hőmérséklet | 850-950°C | A kúszó élet elsődleges mozgatórugója |
| Üzemi nyomás | 10-30 bar | Beállítja a karikafeszültséget és a falvastagságot |
| Gáz légkör | H2, CO, CO2, CH4, H2O | A karburáló és oxidáló potenciál a cső mentén változik |
| Termikus ciklusok | 5-50 évente | Hozzáteszi a hőfáradás okozta károkat |
| Tervezési élet | 80 000-120 000 óra | Meghatározza az ellenőrzési intervallumokat és a tartalék stratégiát |
A beszerzéshez a csőrajz általában megadja a minimális falvastagságot, a maximális ovális értéket és a szervizelés utáni legnagyobb megengedett átmérőtágulást. Ezeknek a számoknak csak akkor van jelentősége, ha a vásárló és a cső gyártója megegyezik az ellenőrzési módszerben és a méretleolvasás referenciapontjában.
 Reformer Tube A Tuopu Reformer Tube ipari kemencékben történő magas hőmérsékletű kémiai reakciókhoz készült, biztosítva a hatékony hőátadást, a szerkezeti integritást és a hosszú távú... Termék megtekintése →
A legtöbb DRI reformer csövet centrifugálisan öntötték magasan ötvözött hőálló acélból. Az öntési folyamat oszlopos szemcseszerkezetet eredményez, amely erősebb kúszásban, mint az azonos kémiai összetételű statikus öntvény. Az általános családok a 25Cr-35Ni (gyakran HP-nek nevezik) és a 35Cr-45Ni, nióbium-, volfrám- vagy mikroötvöző adalékokkal, amelyeket a karbidok stabilizálására és a magas hőmérsékleti szilárdság javítására használnak.
Az ötvözet választása kompromisszum a kúszási szilárdság, a karburálási ellenállás és a hegeszthetőség között. A magasabb nikkeltartalom általában javítja a karburáló atmoszférával szembeni ellenállást, de csökkentheti a hővezető képességet. A nióbium és a volfrám stabil karbidokat képez, amelyek lassítják a kúszási deformációt. A megfelelő kémiai összetételű, de rossz öntési minőséggel rendelkező cső – gázporozitás, zsugorodás vagy kedvezőtlen keményfém hálózat – még akkor is korán meghibásodhat, ha a tanúsítványon a megfelelő minőség szerepel.
Az árajánlatok összehasonlításakor minden csőre kérje a ténylegesen mért kémiát, a szemcseszerkezeti jelentést és a roncsolásmentes vizsgálat eredményeit – ne csak egy általános malombizonyítványt. A csöveket házon belül centrifugálisan öntő és megmunkáló szállító gyakran konzisztensebben tudja szabályozni ezeket a változókat. Ugyanazok a gyártási szabályozások, mint a magas hőmérsékletű reformáló csövek esetében, érvényesek a DRI-specifikus geometriákra, beleértve a falvastagságot, a koncentrikusságot és a végek előkészítését.
A DRI-reformer csövek általában lassan, majd hirtelen meghibásodnak. A lassú rész kúszás: nő a cső átmérője, vékonyodik a fal, és az ötvözet veszít erejéből. A hirtelen rész egy repedés vagy dudor, amely nem tervezett leállást kényszerít ki. Az ellenőrzés tehát egy életvezetési eszköz, nem pedig egyszeri átvételi teszt.
A gyakorlati ellenőrzési terv vizuális ellenőrzéseket, méretleolvasásokat és legalább egy térfogati módszert, például ultrahangos vizsgálatot tartalmaz. A gyakoriság a működés súlyosságától függ, de sok DRI üzem 12–24 havonta és minden jelentős hőmérsékleti eltérés után ellenőrzi a csöveket.
A reformer csövek vásárlása nem olyan, mint csövesség. A cső egyben nyomórész, katalizátortartály és hőátadó felület is. A beszerzési specifikációnak a szállítót kell felelőssé tennie a mérhető eredményekért, nem csak a kémiáért.
DRI-projekt esetén a reformer csövek megrendelését össze kell hangolni a reformer tervezésével, a katalizátor betöltésével és a kimeneti elosztóval. Az öntési, megmunkálási és összeszerelési tapasztalattal rendelkező beszállító csökkentheti az említett cikkek közötti interfész kockázatát.
A tervezett élettartam általában 80 000–120 000 óra, de a tényleges élettartam a cső fém hőmérsékletétől, a gáz összetételétől és a ciklustól függ. Előfordulhat, hogy azokat a csöveket, amelyek a tervezett hőmérséklet felett futnak vagy gyakran leállítják, korábban cserélni kell. A rendszeres átmérőmérés a legegyszerűbb módja a hátralévő élettartam követésének.
Néha, de nem automatikusan. A DRI reformerek eltérő szénpotenciállal és gázösszetétellel rendelkezhetnek. Az ötvözetnek ellenőrizni kell a karburizációs ellenállást és a kúszási szilárdságot a tényleges DRI körülmények között. Egy hidrogénüzem számára elfogadható cső nem biztos, hogy optimális a DRI reformer számára.
Sok kezelő 12–24 havonta ellenőrzi a csöveket. Az intervallumot le kell rövidíteni, ha az üzem túlmelegedést, katalizátorproblémákat vagy gyakori hőciklusokat tapasztalt. Az üzembe helyezéskor végzett alapvizsgálat szintén hasznos a jövőbeni összehasonlításokhoz.
A DRI reformer csövek hosszú vezetékes, nagy következményű cikkek. A megfelelő specifikáció egyensúlyban tartja a kúszási szilárdságot, a karburációs ellenállást, az öntvény minőségét és az ellenőrzéshez való hozzáférést. Egy konkrét DRI-reformer cső specifikáció megvitatásához, kérjen árajánlatot és ossza meg a folyamatadatokat, a csőrajzot és a szükséges szállítási ütemtervet.
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MOREA sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varr...
READ MOREA tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza....
READ MOREHárom év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanya...
READ MORE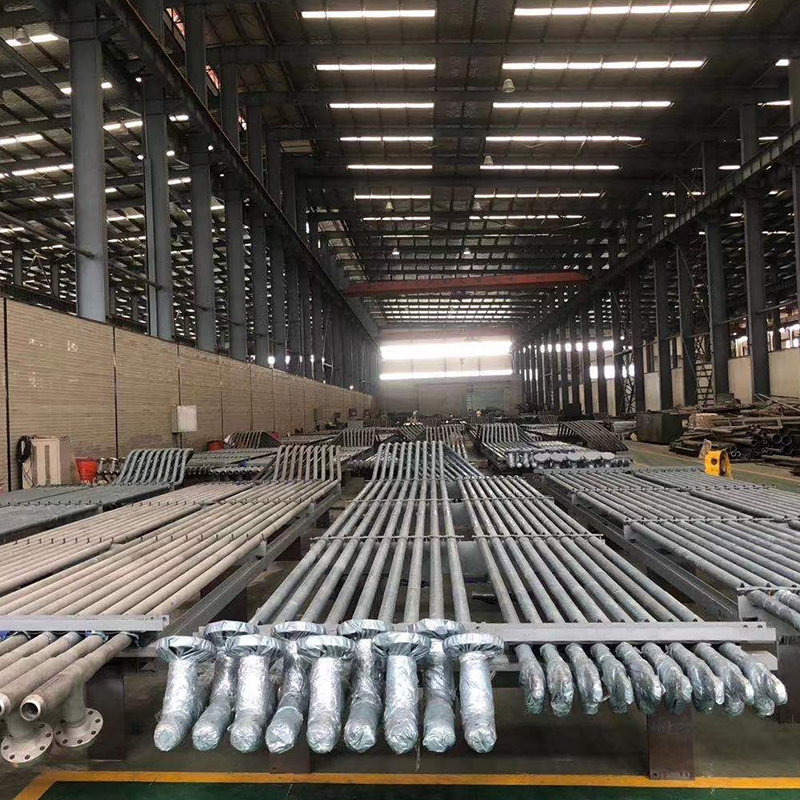
A Cracking Tube sorozatot a petrolkémiai ipar magas hőmérsékletű krakkoló kemencéihez tervezték, kivételes hőstabilitást, korrózióállóságot és hosszú távú működési megbízhatóságot biztosítva. Ezek ...
See Details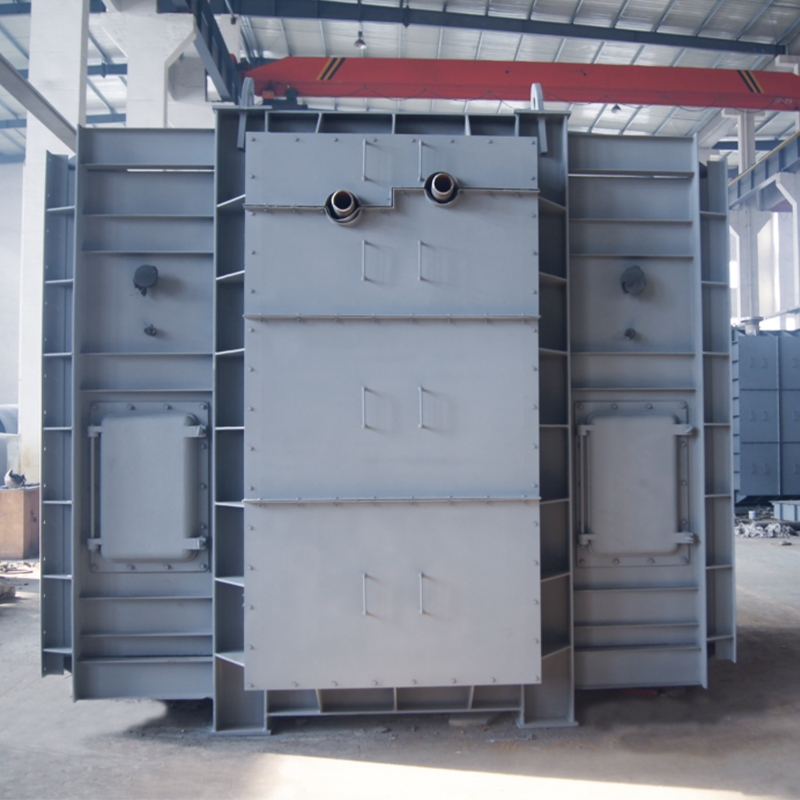
A konvekciós szakasz modul és a sugárzó szekció modul úgy lett kialakítva, hogy optimalizálja a hőátadást és az energiahatékonyságot az ipari kemencékben. A fejlett konvekciós és sugárzási technoló...
See Details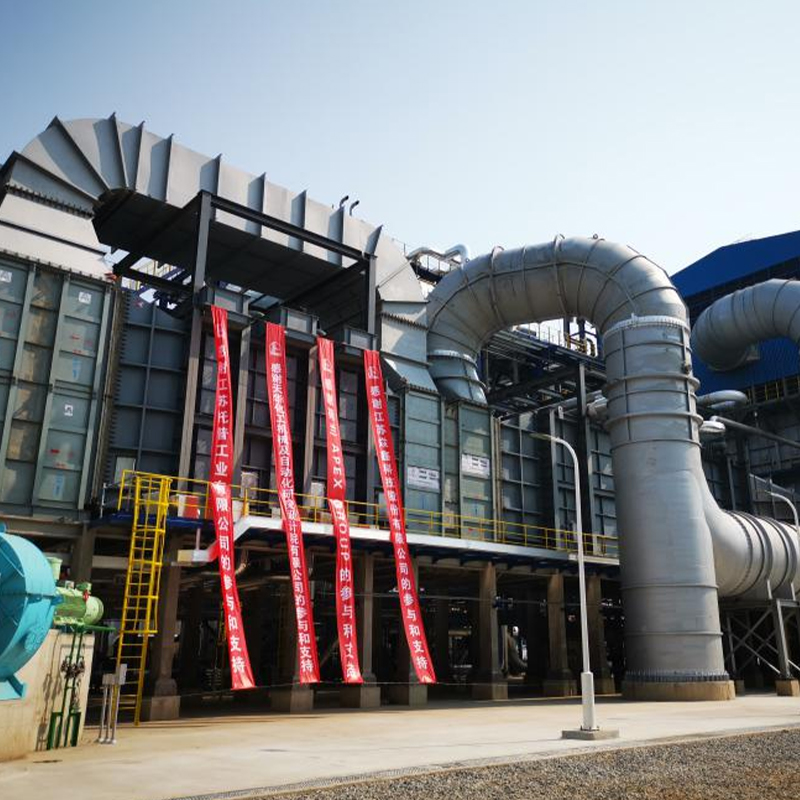
Hidrogéngenerációs reformerünket kifejezetten arra tervezték, hogy pontos és megbízható fűtést biztosítson a finomítók és petrolkémiai üzemek hidrogéntermelési folyamataihoz. Biztosítja az alapanya...
See Details
A Furnace Accessories sorozat alapvető alkatrészeket tartalmaz, amelyek biztosítják az ipari kemencék biztonságos, hatékony és megbízható működését. Az égőktől és hőelemektől a tűzálló tartókig és ...
See Details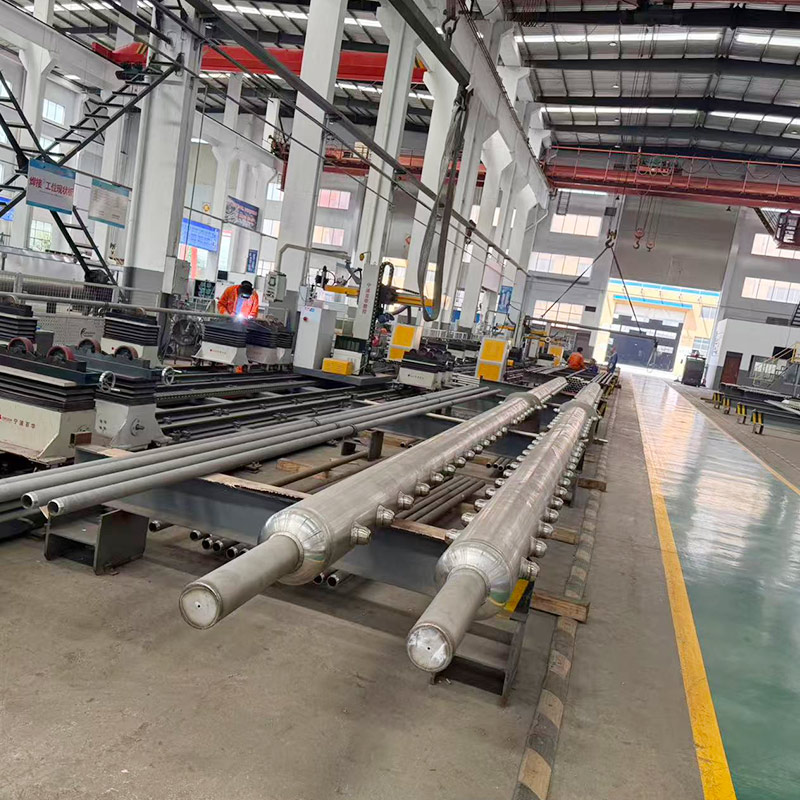
A kimeneti kollektor kollektorok Magas hőmérsékletű átalakított gáz (H₂ CO CO ₂ CH 4) több sugárcsőből, akár 700-900 °C hőmérsékletű, és ellenáll a hőterhelésnek és a hidrogénkorróziónak. ...
See Details
COMMOS és intelligens PID használata a kétdimenziós együttműködési tervezéshez, digitális szállítási szint eléréséhez.
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Cím
No.20, Fuyang Road, Jingjiang City, Jiangsu tartomány, Kína
Média