A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MORE
 Otthon / Hírek / Ipari hírek / Tüzelésű fűtőberendezések tervezése: tervezés, csőkohászat és EPC szállítás
2026-10-09
A vákuumdesztillációs fűtőberendezés hőegyensúlyát papíron tudja átadni, és a csöveit két éven belül kidudorodni. Az illetékszám helyes volt. Ami kudarcot vallott, az egy másik tudományágban hozott döntés volt: a fluxushatár megemelése a felület megtakarítása érdekében, az égőtávolság leszűkítése a parcellához igazodva, a csőtartó áthelyezése a gyártás egyszerűsítése érdekében.
Tehát itt a rövid válasz a részletek előtt. A tüzelésű fűtőtestek tervezése összekapcsolási gyakorlat, nem hőszámítás. A folyamatterhelésnek, a tekercskohászatnak, a mechanikai szerkezetnek, az égésszabályozásnak és a szállítási határoknak össze kell zárniuk, mert ezek közül a leggyengébb határozza meg a karbantartási intervallumot.
Ha egy fűtőtestet vásárolnak hőmérőként, hardverrel együtt, a szakterületek közötti hézagok később forró pontokként jelennek meg. Hat mérnöki áramlatot kell párhuzamosan fejleszteni, amelyek mindegyike információt termel a többitől.
| Stream | Tipikus szállítmányok | Hibaüzemmód, ha alultervezett |
|---|---|---|
| Folyamat és termikus tervezés | Hőmérleg, tekercselrendezés, fluxusprofil, huzat- és áramlási számítások | Kokszolás, forró pontok, rövid tekercsélettartam |
| Tekercskohászat és csőgyártás | Ötvözetválasztás, centrifugális öntés, hegesztési eljárások, mérettűrések | Kúszószakadás, karburálás, falvékonyodás |
| Mechanikai, szerkezeti és tűzálló | Ház, tartók, tágulási hézagok, oszlop- és csatornaacélszerkezetek, szél- és szeizmikus kialakítás | Repedés, szivárgás, vibrációs sérülés |
| Égés és szabályozás | Égő kiválasztása és távolsága, levegő/üzemanyag arány, huzat és hőmérséklet szabályozás, reteszelések | Láng becsapódás, utóégés, instabil működés |
| Gyártás, ellenőrzés és minőségbiztosítás | Hegesztés, hegesztés utáni hőkezelés, NDT, hidrosztatikai vizsgálat, méretszabályozás | Helyszín átalakítás, késleltetett indítás |
| Szállítás és szerelés | Modularizálás, emelési pontok, roll-on/roll-off szállítás, helyszíni összeszerelési sorrend | Sérült modulok, üresjárati daruk, menetrendi csúszás |
A sorrend legalább annyira számít, mint a tartalom: a tekercs elrendezése táplálja a mechanikai tervezést, a mechanikai kialakítás pedig a szállítási korlátokat. A több vállalkozó között megosztott projektek esetében a problémák az áramlások közötti térben élnek.
Duty méretezi a fűtőtestet; fluxus dönti el, hogy meddig tart. Az átlagos sugárzási fluxus az adatlapon látható ábra, de az először meghibásodott cső a fluxuscsúcs zónában található, általában az égők mellett vagy az árnyékoló csöveknél, ahol a sugárzó szakasz kezdődik.
A helyes gyakorlat szerint a csúcs-átlag arány nagyjából 1,3 és 2,0 között marad a szolgáltatástól függően, és a csúcsot egy olyan plafon alatt tartja, amely sokkal alacsonyabb a vákuum-, koksz- és maradékszolgáltatások esetében, mint a tiszta, nagy sebességű folyamok esetében. A kokszosodási sebesség és a kúszási károsodás egyaránt meredeken megemelkedik a cső-fém hőmérsékletével, így egy kis helyi többlet csendben évekig elhasználja a futási időt.
A tömegsebesség az a kar, amely csökkenti a fal hőmérsékletét anélkül, hogy megváltozna a feladat. Két azonos felületű tekercs nagyon eltérő falhőmérsékleten futhat, ha a belső sebességük különbözik, és a lassabb általában olcsóbbnak tűnik az árajánlaton.
Jegyzetünk erről tüzelésű fűtőtestek kiválasztása és mérnöki alkalmazások a petrolkémiai iparban részletesebben lefedi ezt a kiválasztási logikát.
Az ötvözet kiválasztása hőmérsékleti kérdésként jelenik meg. Ez egyben karburizációs, korróziós és hegeszthetőségi kérdés is.
A centrifugális öntés a reformer, repedés és sugárzó tekercs csöveinek oszlopos szemcseszerkezetet ad, jobb kúszásállósággal, mint a statikus öntés, ezért uralja a magas hőmérsékletű szolgáltatást. A jellemző választék a szénacéltól és az 1,25–2,25 Cr-tól mérsékelt hőmérsékleten, a 9Cr–1Mo-n át a hidrofeldolgozáshoz és a gőzreformáláshoz, az ausztenites minőségekig, például a 347H-ig és a HP-val módosított ötvözetekig terjed, ahol a fémek hőmérséklete meghaladja a durván 900 °C-ot.
Kevésbé láthatóak azok a részletek, amelyek eldöntik, hogy a kohászat fennmarad-e: a hegesztési eljárás és a hegesztés utáni hőkezelés a 9Cr anyagnál, a falvastagság és az ovális tűrés, valamint a furat tisztasága. A falvastagság változásának néhány százaléka megváltoztatja a feszültséget és a hőátadást is, a katalizátorral töltött csöveken pedig az egész reaktor nyomásesését.
 Egyedi repesztőcső sugárzó tekercskemencékhez Csere sugárzó tekercscső magas hőmérsékletű krakkoló kemencékhez; a falvastagság, az oválisság, a furat tisztasága és a hegesztési részletek befolyásolják a feszültséget, a hőátadást és a leállási időközöket. Termék megtekintése →
Repedés vagy sugárzó tekercscsere esetén a cső nem tartozéka a fűtőelemnek. Ez az a komponens, amely meghatározza a leállási időközt.
A finomítói fűtőberendezések hasonlóan néznek ki a domborzati rajzokon, és nagyon eltérően viselkednek üzem közben.
 Egyedi tüzelésű fűtőelem ADU és VDU számára Az atmoszférikus és vákuumdesztillációra tervezett tüzelésű fűtőberendezés egyenletes többzónás fűtést, magas hőhatékonyságot és korrózióálló konstrukciót kínál a finomítói nyersolaj előmelegítéséhez. Termék megtekintése →
Minden esetben a folyamatmérnök állítja be a fluxus- és sebességburkot, a gépészmérnöknek pedig olyan tekercset kell szállítania, amely túlzott nyomásesés nélkül tartja.
A vegyi fűtőberendezések ugyanazokat az alkatrészeket erősebben nyomják. Az etilén krakkoló kemencék 800-870 °C közötti hőmérsékleten futnak rövid tartózkodási idővel, ami nagy fluxust, magas ötvözetű csöveket és égőelrendezéseket jelent, amelyek egyenletes hőprofilt tartanak a tekercs mentén. A sztirol egységek gőztúlhevítőt adnak hozzá, a propán dehidrogénező és olefin konverziós egységek reakcióhőt igényelnek szabályozott profilban, a hidrogénreformerek pedig a csőfal hőmérséklet egyenletességétől függenek az egész sugárzó dobozban.
 Egyedi etilén krakkoló kemence szénhidrogén pirolízishez Etilén gőzrekesztéssel történő előállításához, optimalizált sugárzó és konvekciós szakaszokkal és fejlett égőkkel a precíz, egyenletes magas hőmérsékletű hő érdekében. Termék megtekintése →
A mérnöki tanulság az, hogy a fluxus egységessége önmagában is megvalósítható, amelyet az égő elrendezésének szakaszában mutatnak be, nem pedig az üzembe helyezéskor.
Miután a termikus tervezést rögzítették, három mechanikai kérdés dönti el, hogy fennmarad-e a használat során.
Az akadálymentesítés ebbe a listába tartozik. Ha egy csövet nem lehet kicserélni egy szerkezeti elem levágása nélkül, a fűtőberendezés húsz év alatt többe fog kerülni, mint amennyit megtakarított a vásárláskor.
Az utolsó tervezési szakasz gyakran dönt az ütemtervről. A sugárzó szelvények és a konvekciós modulok, amennyire a szállítás lehetővé teszi, műhelyben készülnek, ami a hegesztést, a hegesztés utáni hőkezelést, a roncsolásmentes vizsgálatot és a hidrosztatikai vizsgálatot ellenőrzött környezetbe helyezi a helyszíni keverék helyett.
A szállítási korlátok valódi tervezési korlátok. A durván 40 000 m²-es nehézgépbázis 20 000 m²-es szerelőcsarnokkal és 150 t emelőképességgel határozza meg a modul súlyának felső határát; egy dedikált roll-on/roll-off rakpart, amely körülbelül 200 m hosszú, 8 m vízmélységgel és 50 000 t roll-on mozgásra van méretezve, meghatározza a modulméret felső határát a tengerentúli szállításhoz. Ezek a számok a mechanikai terv felülvizsgálatához tartoznak, nem pedig egy három hónappal később kiadott szállítási árajánlathoz.
A teljesítményteszten átesett fűtőberendezés az első évben is meghibásodhat, és az okok ritkán egzotikusak.
2. ábra: Az üzemeltetési tapasztalatokból levont szemléltető felosztás, amely inkább felülvizsgálatra szólít fel, mint statisztikai állításként. A korai problémák legnagyobb részét az égők hangolása, az oxigénbeállítás és a huzatszabályozás okozzák, és mindhárom inkább üzembe helyezési tevékenység, mint tervezési hiba. A csövek sérülése a második helyen áll, mert itt végre megjelennek a korábbi kompromisszumok a folyasztószer, az ötvözet és a sebesség tekintetében. A gyakorlati válasz egy strukturált hot-spot felmérés a működés első heteiben, amelyet az első tervezett leállás után megismételnek.
Mielőtt kiadná a tüzelésű fűtőberendezés megrendelését, ezekre írásban kérjen választ, ne pedig megbeszéléseken.
No. A kötelesség beállítja, hogy mennyi hő kerül átadásra; fluxus és felület határozza meg a doboz méretét. A nagyobb fluxus elfogadása csökkenti a felületet és a költségeket előre, és általában lerövidíti a kokszmentesítés vagy a csőcsere közötti időt.
Amikor az eljárás során anyag rakódhat le a cső falára, például vákuumdesztilláció, kokszolás és maradékanyag-szolgáltatások során, vagy amikor a kilépő hőmérséklet az ötvözet kúszási határa közelében van. A tiszta, nagy sebességű patakok elviselik a magasabb csúcsokat.
Elég ahhoz, hogy a normál fluxus kiegyensúlyozatlansága, az égőcsere és a szerény előtolásváltozás ne tudja túllépni a cső-fém hőmérsékletet a tervezési értéken. Öntött ötvözet csövön a több tíz fokban mért margó nem konzervatív.
Folyasztószer-profilok, sebességszámítások, ötvözet- és hegesztési dokumentáció, ellenőrzési jegyzőkönyvek és szállítási terv a valós emelési és szállítási határértékekhez képest.
A tüzelésű fűtőtestek tervezése nem egy nagyobb léptékben megismételt számítás. Ez egy olyan döntési lánc, amelyben a hőtechnikai, kohászati, mechanikai és logisztikai válaszoknak meg kell egyeznie a gyártás megkezdése előtt, és ahol a legolcsóbb lehetőség bármely láncszemre később újra megjelenik működési költségként.
Ha új fűtést, hőcserélő cserét vagy felújítást ad meg, küldje el mérnöki csapatunknak az ügyeletet, a szolgáltatást és a szállítási útvonalat , és megmondjuk, hogy valószínűleg melyik link irányítja projektjét.
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MOREA sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varr...
READ MOREA tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza....
READ MOREHárom év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanya...
READ MORE
Az ADU-hoz és VDU-hoz készült tüzelésű fűtőkészülékünket a kőolaj megbízható és hatékony felmelegítésére tervezték mind atmoszférikus, mind vákuumdesztillációs folyamatokban. A magas hőhatékonyságr...
See Details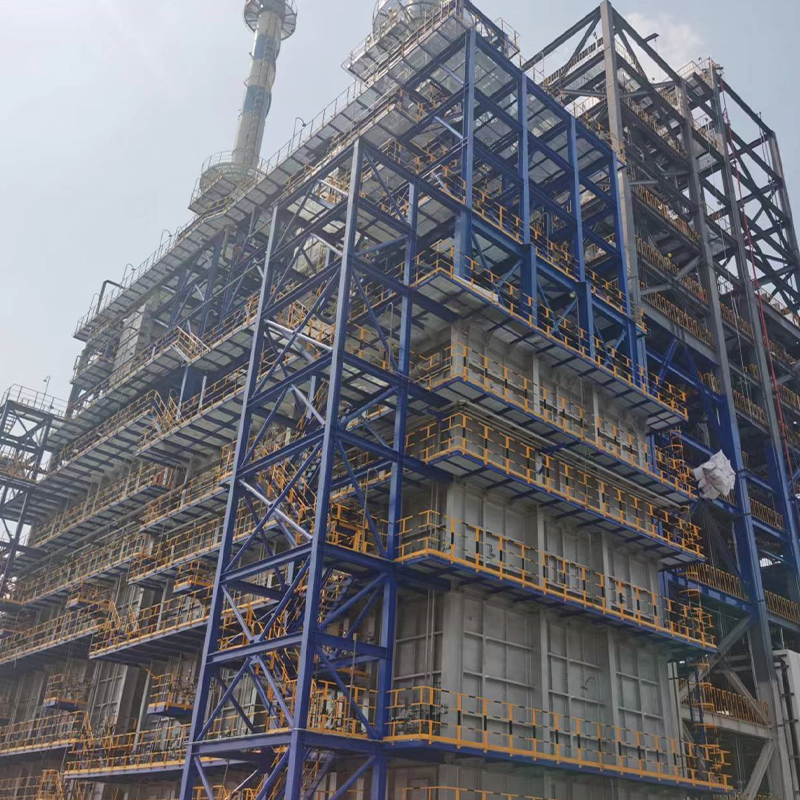
A propán-dehidrogénező kemencét (PDH Furnace) kifejezetten úgy tervezték, hogy stabil, magas hőmérsékletű hőt biztosítson a petrolkémiai üzemekben a propán-dehidrogénezési folyamatokhoz. A kemence ...
See Details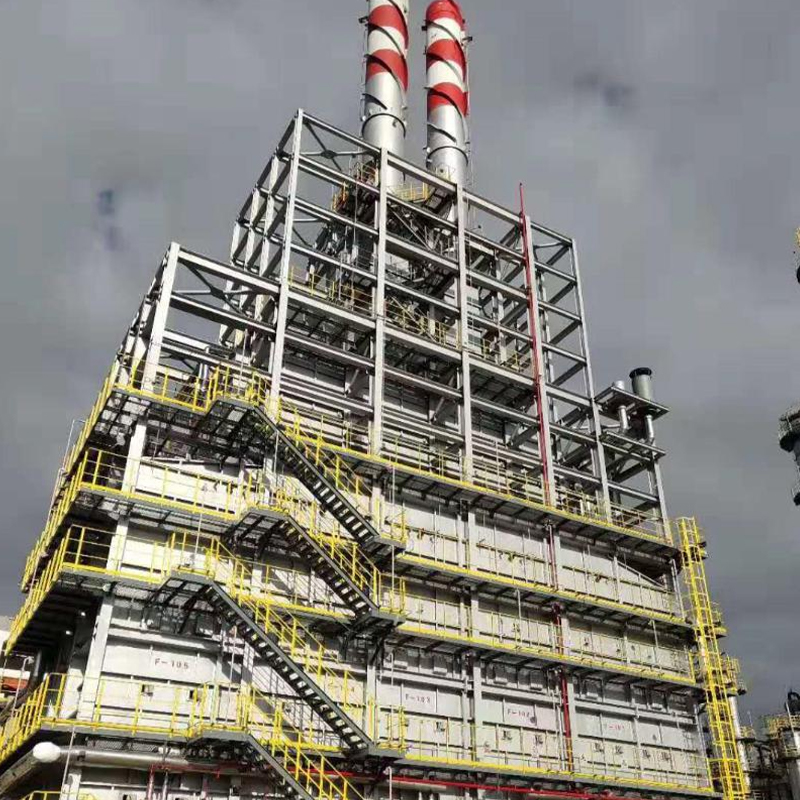
A kemence kritikus szerepet játszik a magas konverziós arány, az állandó termékminőség és a megbízható, hosszú távú működés fenntartásában petrolkémiai és vegyipari feldolgozó üzemekben. Az optimal...
See Details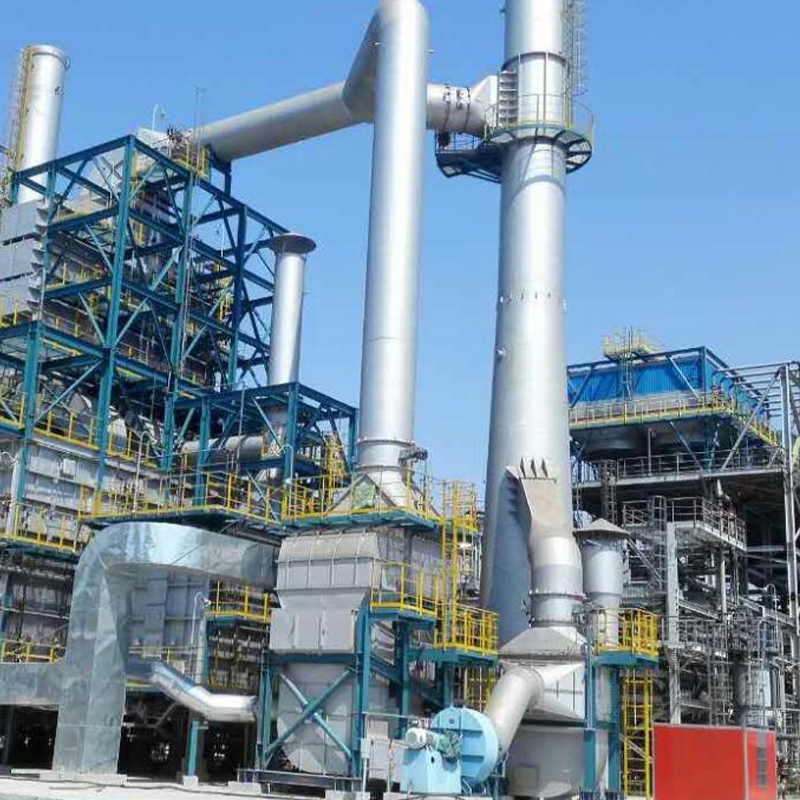
A Tuopu Industry nagy kéntartalmú széntüzelésű fűtőberendezése egy nagy teljesítményű ipari fűtő kemence, amelyet kifejezetten magas kéntartalmú szenet vagy kénben gazdag szilárd tüzelőanyagot hasz...
See Details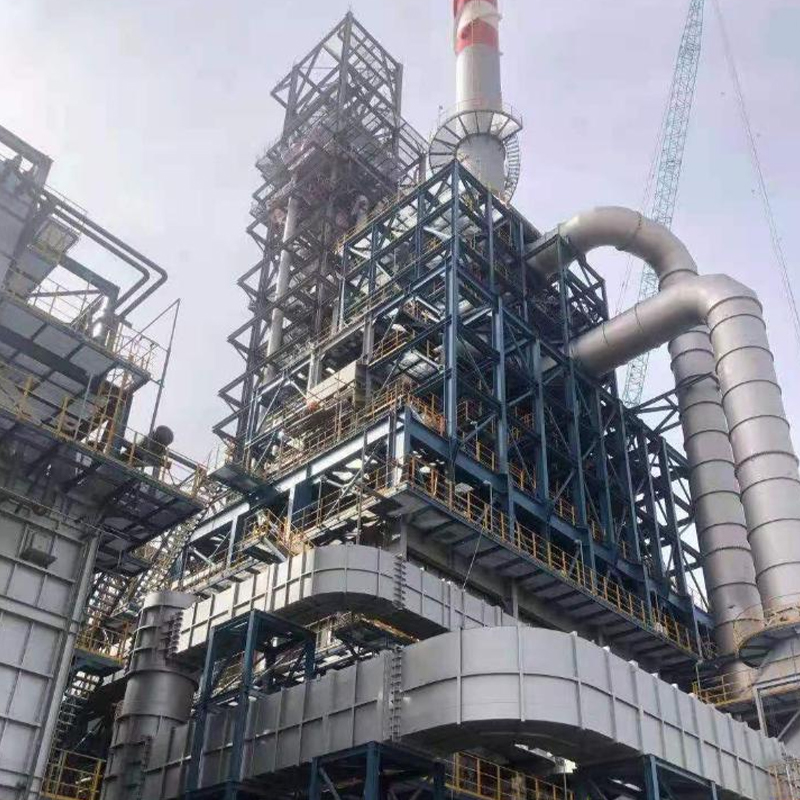
A négy az egyben reformáló tüzelésű fűtőkészülékünk egy nagy hatásfokú, fejlett fűtési megoldás, amelyet a modern kőolaj-finomítási és vegyi feldolgozási műveletekhez terveztek. A hőteljesítmény op...
See Details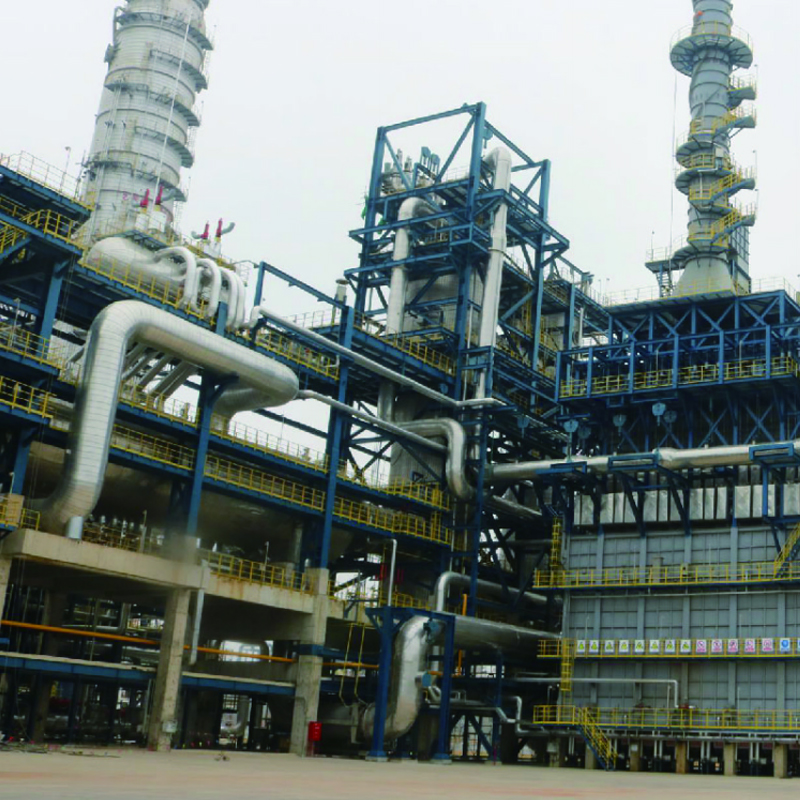
A Tuopu Industry sztiroltüzelésű fűtőberendezése egy nagy hatékonyságú ipari folyamatfűtő, amelyet sztirol monomer (SM) gyártó és feldolgozó egységekhez terveztek. A kemence stabil, egyenletes és p...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Cím
No.20, Fuyang Road, Jingjiang City, Jiangsu tartomány, Kína
Média