A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MORE
 Otthon / Hírek / Ipari hírek / Konvekciós rész a tüzelésű fűtőberendezésekben: tervezés, hatékonyság és karbantartás
2026-09-11
Három év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanyag-fogyasztás mégis csaknem négy százalékkal nőtt. A problémát ott találták, ahol az operátorok gyakran utoljára néznek: a konvekciós szakaszban. A bordás csöveket kemény só- és hamuréteg borította, és a köteg mögötti sérült bélés lehetővé tette, hogy a forró füstgáz teljesen megkerülje a csöveket.
A konvekciós szakasz általában a tüzelésű fűtőberendezés teljes folyamatteljesítményének 25-35 százalékát adja. Ha teljesítménye romlik, csökken a hatékonyság, emelkednek az üzemanyagköltségek, és a következő fordulat sürgetőbbé válik. Ez a cikk elmagyarázza, mit csinál a konvekciós rész, hogyan tervezték, miért szabályozza a fűtés hatékonyságát, és mit kell ellenőrizni új csomag vásárlása előtt.
Függőleges hengeres fűtőberendezésben a konvekciós szakasz közvetlenül a sugárzó rész fölött helyezkedik el. A kabinos fűtésnél a sugárzódoboz egyik végén helyezkedik el. Mindkét elrendezés forró füstgázt vezet át vízszintes csöveken, és a csövek belsejében lévő technológiai folyadék a cső falán keresztül nyeli el a hőt. Mivel a konvekciós szakaszba belépő füstgáz már messze a láng hőmérséklete alatt van, a domináns hőátadási mód sugárzásról kényszerkonvekcióra vált.
A meghosszabbított felületeket általában az alacsonyabb gázoldali hőátbocsátási tényező kompenzálására használják. Az alábbi táblázat összehasonlítja a munkakörülményeket egy tipikus finomítói fűtőelem két szekciójában.
| Paraméter | Sugárzó szakasz | Konvekciós szakasz |
|---|---|---|
| Füstgáz hőmérséklet | 950–1100 °C a lángzónában | 650–800 °C bemenet; 150-250 °C-os kimenet |
| Domináns hőátadási mód | Hősugárzás | Konvekció némi sugárzással |
| Tipikus csőfelület | Csupasz, sima cső | Uszonyos, szegecses vagy csupasz |
| Részesedés a teljes vámból | 60-70 százalék | 25-35 százalék |
| Fő működési kockázat | Túlmelegedés és kúszás | Elszennyeződés és hidegvégi korrózió |
A konvekciós szakaszban lévő csupasz cső gázoldali hőátbocsátási tényezője alacsony, nagyjából 15-30 W/(m²·K), míg a folyamatoldali hőátbocsátási tényező általában többszöröse, különösen akkor, amikor a folyadék forr. A korlátozó ellenállás ezért szinte mindig a cső füstgáz oldalán van.
A bordás és szegecses csövek ezt a problémát a külső terület megszorzásával oldják meg. A fogazott bordák 4-5 lamellák/hüvelyk vagy méterenként 157-197 borda sűrűséggel öt-tízszeresére növelik a külső felületet egy azonos átmérőjű csupasz csőhöz képest. Az alábbi táblázat egy tipikus égéstermék-hőmérséklet-profilt mutat be egy háromjáratú konvekciós szakaszon keresztül.
A sugárzó részhez legközelebbi legforróbb járat kezeli a legmagasabb hőmérsékletet igénylő folyamatáramot. A hűtőcsatornák hővisszanyerést biztosítanak az alacsonyabb hőmérsékletű szolgáltatásokhoz, mint például a gőzfejlesztés, a hígítógőz túlhevítése és a betáplálás előmelegítése. Ez az ellenáramú elrendezés minden menetben hasznos hőmérséklet-különbséget tart fenn.
Az API 560 biztosítja a legtöbb tüzelésű fűtőberendezéshez használt tervezési keretet a finomítókban és a petrolkémiai szolgáltatásokban. A konvekciós szakaszt nem lehet külön-külön méretezni: a köteg mélységét, a bordageometriát és a szükséges huzatot együtt kell rendezni, mert mindegyik hatással van a másikra.
A kritikus ellenőrzések a füstgáz nyomásesése, a gáz sebessége, a cső fém hőmérséklete és a borda anyaga. Egy tipikus fűtőberendezés a konvekciós szakasz nyomásesését 3 és 10 mbar, vagy 30 és 100 mm H2O között tartja. A mélyebb köteg több hőt nyer vissza, de nagyobb hőfok- vagy indukált ventilátorkapacitást igényel. A gázsebességnek a legalacsonyabb égési sebességnél 4,5 m/s felett kell maradnia, hogy megakadályozza a hamu ülepedését, és 15-20 m/s alatt, hogy elkerülje az eróziót és az áramlás okozta vibrációt. A cső fém hőmérsékletének a hideg végén a kénsav harmatpontja felett kell maradnia, ha kén van jelen; egyébként az alsó sorok és a burkolat gyorsan korrodálódnak. A bordák anyaga követi a helyi gáz hőmérsékletét: ötvözet bordák a meleg végén, szénacél bordák a hideg végén, és néha csupasz csövek, ahol az erózió vagy a tisztításhoz való hozzáférés kritikus.
A gyakorlati mérnöki ellenőrző lista így néz ki:
A tüzelésű fűtőtestek tervezésének alapszabálya az, hogy a füstgáz kimeneti hőmérsékletének 22 °C-os csökkentése körülbelül egy százalékponttal növeli a hatékonyságot. A kimenet 250 °C-ról 170 °C-ra történő csökkentése tehát nagyjából 3,5 százalékot ér. Egy 100 MW-os fűtőberendezésen ez 3,5 MW tüzelőanyagot jelent, ami jelentős megtakarítás egy év folyamatos üzemelés alatt.
A meghosszabbított felületek ilyen alacsony kimeneti hőmérsékletet tesznek lehetővé hatalmas burkolat nélkül, amint azt az alábbi oszlopdiagram mutatja.
A bordás csövek növelik a felületet, de meghosszabbítják a gáz útját és növelik a nyomásesést. A csupasz, szegecses és bordás csövek közötti választás minden egyes menetben gazdaságos kompromisszum a felület, a huzat, a tisztítási hozzáférés és a korróziós ráhagyás között.
A szennyeződés a konvekciós szakasz legmaradandóbb működési problémája. A lerakódások szigetelőrétegként működnek, így a füstgáz kilépő hőmérséklete emelkedik, és a folyamat kevesebb hőt kap. Ugyanakkor a lerakódási réteg csökkenti a nyitott áramlási területet és növeli a huzatveszteséget. Súlyos esetekben a fűtőberendezés nem tudja elérni a tervezett tüzelési sebességet.
A konvekciós szakasz elszennyeződésének fő okait az alábbiakban mutatjuk be. Az üzemanyag minősége, az égő teljesítménye és a folyamat átvitele mind hozzájárul, és az elosztás egységenként változik.
A szennyeződés elleni küzdelem az égésszabályozással és az üzemanyag-gazdálkodással kezdődik, de a rendszeres tisztítás továbbra is szükséges. Az alábbi táblázat összefoglalja a működő üzemekben leggyakrabban használt módszereket.
| Tisztítási módszer | A legalkalmasabb | Tipikus gyakoriság |
|---|---|---|
| Online gőzkoromfújás | Könnyű hamu- vagy sólerakódások | Hetente havonta |
| Nagynyomású levegő koromfúvás | Folyékony vagy szilárd tüzelőanyagokból származó korom | Napi vagy folyamatos ciklus |
| Offline hidrofúvás | Kemény, vastag lerakódások | Minden fordulat |
| Kémiai tisztítás | Speciális lerakódások, például sók vagy koksz | Szükség szerint |
A finomítóban vagy petrolkémiai telephelyen minden tüzelésű fűtőtestnek van konvekciós szakasza, de minden szolgáltatás eltérő kialakítást támaszt. Nyers- és vákuumdesztillációs fűtőberendezésben a konvekciós szakasz előmelegíti a kőolajat, és néha gőzt emel. Az etilén krakkoló kemencében jellemzően szénhidrogén betáplálású előmelegítő tekercset, hígítógőz túlhevítő tekercset és nagynyomású gőzbankot tartalmaz. A hidrogén- és DRI-reformerekben a konvekciós szakasz határozza meg az egység teljes energiafogyasztását a hő visszanyerésével a gőz és a betáplálás előmelegítéséhez.
A kőolajegység-szolgáltatás esetében a bordatípus megválasztása és a gőztekercsek beépítésére vonatkozó döntés dominál a mérnöki vitában. Az ezekben a kompromisszumokban tapasztalt beszállító csökkentheti a projekt kockázatát és javíthatja a működési eredményt.
 Tüzelésű fűtőberendezés atmoszférikus és vákuumdesztillációhoz Ez a fűtőelem a bordás típusú és a gőztekercses kompromisszumokkal foglalkozik a nyers szolgáltatásban, egységes többzónás fűtést és magas termikus hatásfokot kínál, hogy támogassa a stabil ADU/VDU szétválasztást, miközben csökkenti a működési kockázatot. Termék megtekintése →
A petrolkémiai fűtőberendezések további összetettséget adnak, mivel több tekercsnek ugyanazon a füstgáz útvonalon kell osztoznia. A mögöttes elvek tüzelésű fűtőtestek kiválasztása és mérnöki alkalmazások a petrolkémiai iparban magyarázza el, hogyan egyensúlyozzák a kezelők a tekercs hőmérsékletét, a gőzigényt és a kemence gazdaságosságát ezekben a szolgáltatásokban.
Az etilén krakkoló kemencék a legigényesebb példa. Konvekciós szakaszaik a repedt gázt, a hígítógőzt és a gőzfejlesztő tekercseket egy kompakt elrendezésben kezelik, és az ötvözetválasztást a súlyos üzemi hőmérsékletek határozzák meg.
 Etilén krakkoló kemence pirolízishez Tekintettel az etilén konvekciós szakaszok szigorú ötvözetigényére, a kemence precíz hőmérséklet-szabályozása és optimalizált sugárzó/konvekciós kialakítása segít megőrizni a repedési konzisztenciát és a hozamot folyamatos, magas hőmérsékletű működés mellett. Termék megtekintése →
Akár egy sérült köteget cserél, akár gőzfejlesztő kapacitást ad hozzá, ugyanazok az ellenőrzések érvényesek.
A legtöbb konvekciós szakaszt üzemben gyártott modulként szállítják, beleértve a csöveket, gyűjtőket, szigetelést és burkolatot. Ez a megközelítés lerövidíti a szerelési időt és javítja a hegesztési varrat minőségét, mivel a nehéz összeszerelési munkákat ellenőrzött körülmények között végzik. Amikor a modult a helyére emeljük, a sugárzó részhez és a meglévő fűtőelem kötegéhez való csatlakozásoknak hőtágulásnak kell megfelelniük és gáztömörnek kell maradniuk.
 Boltban gyártott konvekciós szekció modul Ez a moduláris konvekciós szakasz az ellenőrzött műhelygyártáshoz és az egyszerű helyszíni emeléshez készült, tartós ötvözetekkel és testreszabható kialakítással, hogy alkalmazkodjon a hőtáguláshoz és a telepítés során a gáztömör csatlakozások fenntartásához. Termék megtekintése →
A logisztika ugyanolyan fontos. A nagy konvekciós szakasz modul túl széles, nehéz rakomány, így a szállítási útvonal, az emelési mód és a helyszíni kezelési terv ugyanolyan alapos vizsgálatot érdemel, mint a termikus tervezés. Az a gyártó, amely a gyártást és a nehézszállítást is képes kezelni, csökkenti a menetrendi késések kockázatát. Projektspecifikus értékeléshez vagy árajánlathoz megteheti lépjen kapcsolatba a Tuopu mérnöki csapatával a fűtés adatlapjával.
A bordák öt-tízszeresére megsokszorozzák a külső hőátadó területet, ami kompenzálja a füstgázoldali alacsony hőátbocsátási tényezőt. Bordák nélkül a konvekciós szakasznak többszörösnek kellene lennie ahhoz, hogy ugyanannyi hőt nyerjen vissza.
Egy hatékony, jól karbantartott fűtőberendezéshez a kimeneti hőmérséklet általában 150-200 °C. Ha az üzemanyag magas kéntartalmú, a kimenetet a savas harmatpont felett tartják, gyakran 250-300 °C körül, vagy a hideg vége korrózióálló anyagból készül.
A szennyeződés megemeli a füstgáz kimeneti hőmérsékletét. Mivel minden 22 °C-os hőmérséklet-emelkedés körülbelül egy százalékpontba kerül a hatékonyságból, az 50 °C-os emelkedés nagyjából 2,3 százalékkal csökkenti a hatékonyságot, ami közvetlenül többlet üzemanyag-fogyasztásként jelenik meg.
Igen. A meglévő tüzelésű fűtőtestek gyakran kapnak új konvekciós szakasz modult, miközben megtartják a sugárzódobozt, az égőket és a köteget. Ez egy általános felújítási út, feltéve, hogy a szerkezetnek és az alapoknak elegendő hátralévő élettartama van, és az új köteg nyomásesése belefér a rendelkezésre álló huzatba.
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MOREA sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varr...
READ MOREA tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza....
READ MOREHárom év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanya...
READ MORE
A Tuopu Industry nagy kéntartalmú széntüzelésű fűtőberendezése egy nagy teljesítményű ipari fűtő kemence, amelyet kifejezetten magas kéntartalmú szenet vagy kénben gazdag szilárd tüzelőanyagot hasz...
See Details
Az ADU-hoz és VDU-hoz készült tüzelésű fűtőkészülékünket a kőolaj megbízható és hatékony felmelegítésére tervezték mind atmoszférikus, mind vákuumdesztillációs folyamatokban. A magas hőhatékonyságr...
See Details
A négy az egyben reformáló tüzelésű fűtőkészülékünk egy nagy hatásfokú, fejlett fűtési megoldás, amelyet a modern kőolaj-finomítási és vegyi feldolgozási műveletekhez terveztek. A hőteljesítmény op...
See Details
A dízel hidrogénező tüzelésű fűtőkészülékünket kifejezetten a dízel hidrofinizálási folyamatok nagy hatásfokú fűtésére tervezték. Pontos hőmérsékletszabályozást és egyenletes hőeloszlást biztosít, ...
See Details
A kemence kritikus szerepet játszik a magas konverziós arány, az állandó termékminőség és a megbízható, hosszú távú működés fenntartásában petrolkémiai és vegyipari feldolgozó üzemekben. Az optimal...
See Details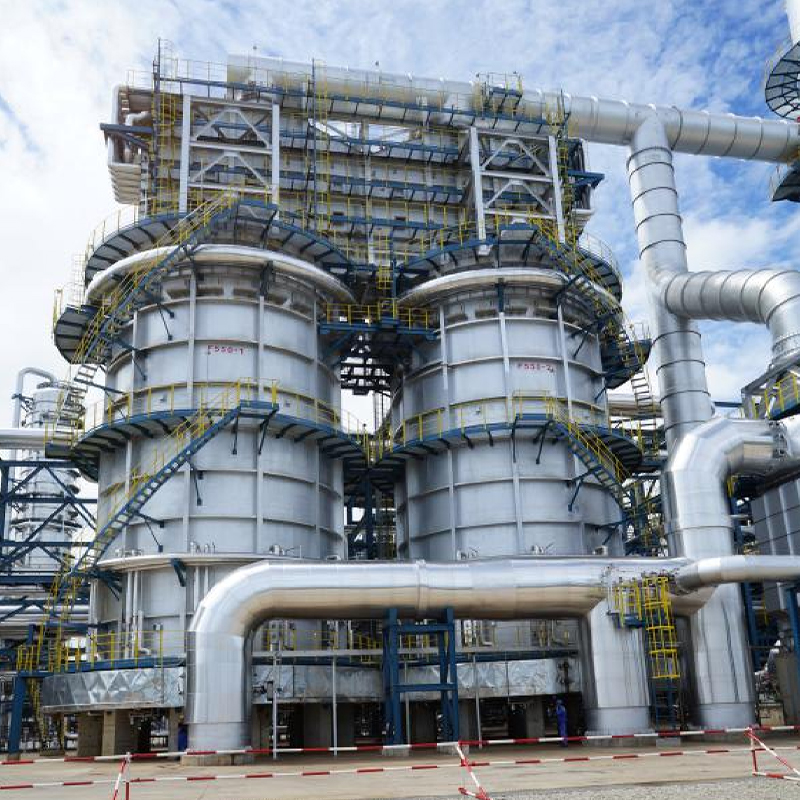
Hidrokrakkolós tüzelésű fűtőkészülékünket a hidrokrakkoló egységek nagy teljesítményű fűtésére tervezték, ami kritikus folyamat a modern kőolaj-finomításban. Pontos hőmérsékletszabályozást és egyen...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Cím
No.20, Fuyang Road, Jingjiang City, Jiangsu tartomány, Kína
Média