A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MORE
 Otthon / Hírek / Ipari hírek / Repedési cső útmutató: Anyagok, hibamódok és beszerzési tippek mérnökök számára
2026-09-25
A sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varrat újraértékelését kényszeríti ki ugyanazon a kemencén. Ezért a mérnökök a repedező csövet ellenőrzött kritikus elemként kezelik, nem csőként.
A krakkoló csövek centrifugálisan öntött, erősen ötvözött alkatrészek, amelyek 1000–1100°C-os üzemre készültek gőzkrakkoló és reformáló kemencékben. Feladatuk az, hogy hőt adjanak át egy szénhidrogén-betáplálásnak, miközben ellenállnak a kúszásnak, a szénsavasodásnak és a hőciklusnak. Hibás a kohászat, az öntési minőség vagy a beszerzés ellenőrzése, és a cső beállítja a kimaradási ütemtervet. Ez az útmutató elmagyarázza, mit csinálnak a repedő csövek, hogyan hibásodnak meg, és mit kell ellenőrizni a vásárlási megrendelés kiadása előtt.
Az etiléngyárban a repesztőcső a sugárzó tekercs a pirolíziskemencében. Szénhidrogén alapanyag és gőz keveréke halad át ezeken a csöveken magas hőmérsékleten. A gőz csökkenti a szénhidrogén parciális nyomását, míg a kemenceégők szolgáltatják a krakkolási reakciót előidéző hőt. A csőnek ki kell bírnia mind a folyamat légkörét, mind a saját súlyából, a hőtágulásból és a belső nyomásból eredő mechanikai terhelést.
Ez a környezet választja el a repedező csövet a közönséges csőtől. A tipikus szolgáltatási feltételek a következők:
Az anyagok ezért hőálló öntött ötvözetek, amelyek általában 25% krómot és 35% nikkelt, valamint nióbiumot vagy más karbidképzőket tartalmaznak. A cső nem egyszerű henger; gyakran változó falvastagságú, bemeneti és kimeneti szakaszokkal, néha belső bordákkal vagy örvénylő elemekkel rendelkezik. Ha egy szállító árucsőként kezeli, a baj első jele általában a kampány rövid élettartama.
A kudarc ritkán származik egyetlen drámai eseményből. Több, egyidejűleg működő károsító mechanizmusból halmozódik fel. Egy etilén sugárzó cső 2019-es meghibásodási vizsgálata megállapította, hogy repedési reakciók mennek végbe a sugárzó csövekben magas hőmérsékletű gőz hatására, és a csövek meghibásodása gyakran a falon áthaladó repedés megjelenése előtt helyi lebomlással kezdődik.
Mivel ezek a mechanizmusok kölcsönhatásba lépnek egymással, a 40 000 óra elteltével jól kinéző cső még mindig gyorsan meghibásodhat, ha a karburálás már csökkentette a rugalmasságát. Az ellenőrzés során mérni kell az átmérőt, a falvastagságot és a keménységet, nem csak a látható repedéseket kell keresni.
A centrifugális öntés irányított szemcseszerkezetet ad a csőnek, de önmagában nem garantálja a teljesítményt. Az ötvözet minősége, az öntési szilárdság és a mérettűrések határozzák meg a cső élettartamát.
Az etilén krakkolási szolgáltatásához az általános minőségek közé tartozik a HP40Nb (25Kr/35Ni Nb) és a magasabb ötvözetű változatok, amelyek 35% Cr-t és 45% Ni-t tartalmaznak a súlyosabb karburálás érdekében. A nióbium hozzáadása stabil karbidok képzésével javítja a kúszási szilárdságot. De az 50 000 órás és a 25 000 órás cső közötti különbség gyakran az öntési minőségben rejlik: a porozitásban, a zárványokban és a centrifugális szegregációban.
A tervezési részletek is számítanak. A cső falvastagságát általában a várható fémhőmérséklet és feszültség melletti kúszási-szakadási adatokból választják ki. A tekercs elrendezése, a hajlítási sugár és a támasztávolság befolyásolja a hőtágulást. Ha a tervezés figyelmen kívül hagyja ezeket, a cső meghibásodik a kanyarban vagy a hegesztésnél, még akkor is, ha az ötvözet megfelelő.
 Repedési cső (sugárzó tekercs) A Cracking Tube sorozatot a petrolkémiai ipar magas hőmérsékletű krakkoló kemencéihez tervezték, kivételes hőstabilitást, korrózióállóságot,... Termék megtekintése →
Ha repesztő csövet vásárol, akkor minősített gyártási folyamatot vásárol, nem csak formát. A vásárlási specifikációnak tartalmaznia kell az ötvözet minőségét, az öntési módszert, a hőkezelést és az ellenőrzési követelményeket. Ezek nélkül a beszállítók olyan „HP40”-et kínálhatnak, amely kihagyja a nióbium-tartományt vagy túlzott porozitású.
Legalább a következőkre van szükség:
| Ötvözet | Cr | Ni | Nb | Tipikus szolgáltatási korlát |
|---|---|---|---|---|
| HP40Nb | 25% | 35% | 1,5% | ~1050°C |
| HP40Nb mikro | 25% | 35% | 1,5% | ~1080°C |
| 35Cr/45Ni | 35% | 45% | 1,0% | ~1120°C |
| Reformer cső fokozat | 25% | 35% | 1,5% | ~1000°C |
Az üzemeltetés és a karbantartás során a terepi szintű óvintézkedéseket lásd ezek a sugárcsőhasználati megjegyzések . Lefedik a csövek élettartamát befolyásoló indítási, kokszmentesítési és ellenőrzési pontokat.
A Tuopu Industry (Jiangsu) Co., Ltd. krakkcsöveket és sugárzó tekercseket gyárt centrifugális öntéssel, különös tekintettel a petrolkémiai és finomító kemencékre. A vállalat kijelenti, hogy a Sinopec, a PetroChina és a CNOOC elsőrangú beszállítója, valamint a Sinochem minősített beszállítója. Ez a beszállítói státusz azért számít, mert ez azt jelenti, hogy a vállalat átment a nagy energiacsoportok minősítő auditjain.
Gyártási láncához tartozik egy nagy tüzelésű fűtőberendezések gyártóbázisa, egy intelligens csőgyártó telephely, valamint egy 150 tonnás emelőkapacitású nehézberendezési központ, lézervágó és automata hegesztőrobotok. Az exportprojektekhez a cég külön roll-on/roll-off terminált üzemeltet: 200 méter hosszú, 50 méter széles, 8 méter vízmélység és 50 000 tonna maximális roll-on tömeg. Ez a létesítmény támogatja a hosszú tekercsek és a nagy kemencemodulok szállítását.
A vállalat tüzelésű fűtésű EPC szerződéseket is biztosít petrolkémiai, szénkémiai és finomítási projektekhez. Ha az Ön hatóköre magában foglalja a kemencét és a repesztőcsöveket, ez az integrált megközelítés csökkentheti a tekercs kialakítása és a fűtőelem elrendezése közötti interfész kockázatát.
 Etilén krakkoló kemence Az Ethylene Cracking Furnace egy nagy teljesítményű ipari kemence, amelyet szénhidrogének pirolízisével etilén előállítására terveztek. A kemence precíz és... Termék megtekintése →
Az etilén szervízben egy jól elkészített HP40Nb cső 50 000–100 000 órát bír, de a tényleges élettartam a fém hőmérsékletétől, a nyersanyagtól, a kokszmentesítés gyakoriságától és a karburálástól függ. A súlyos üzemek 40 000 óra elteltével kicserélhetik a csöveket.
Igen, de a cserének meg kell egyeznie a maradék tekercs ötvözetével, falvastagságával és hőkezelésével. Az össze nem illő cső a következő meghibásodási pont lehet, mert másképp tágul.
Mindkettő centrifugálisan öntött, erősen ötvözött cső. A krakkoló csövek kezelik a szénhidrogén krakkolást etilén kemencékben, míg a reformer csövek a gőz-metán reformálást hidrogénre vagy DRI-re. Az ötvözetek átfedik egymást, de a folyamat körülményei és a tervezési részletek különböznek.
A repedési cső teljesítményét azelőtt döntik el, hogy a cső belépne a kemencébe: az ötvözetválasztás, az öntési minőség, a méretellenőrzés és az Ön által végrehajtott beszerzési ellenőrzések alapján. Ha cseretekercset vagy új krakkoló kemencét ad meg, kezdje a fém hőmérsékletével és légkörével, majd térjen vissza az ötvözet és a szállító minősítéséig. A repesztőcső specifikációinak megbeszéléséhez, kérjen árajánlatot .
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MOREA sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varr...
READ MOREA tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza....
READ MOREHárom év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanya...
READ MORE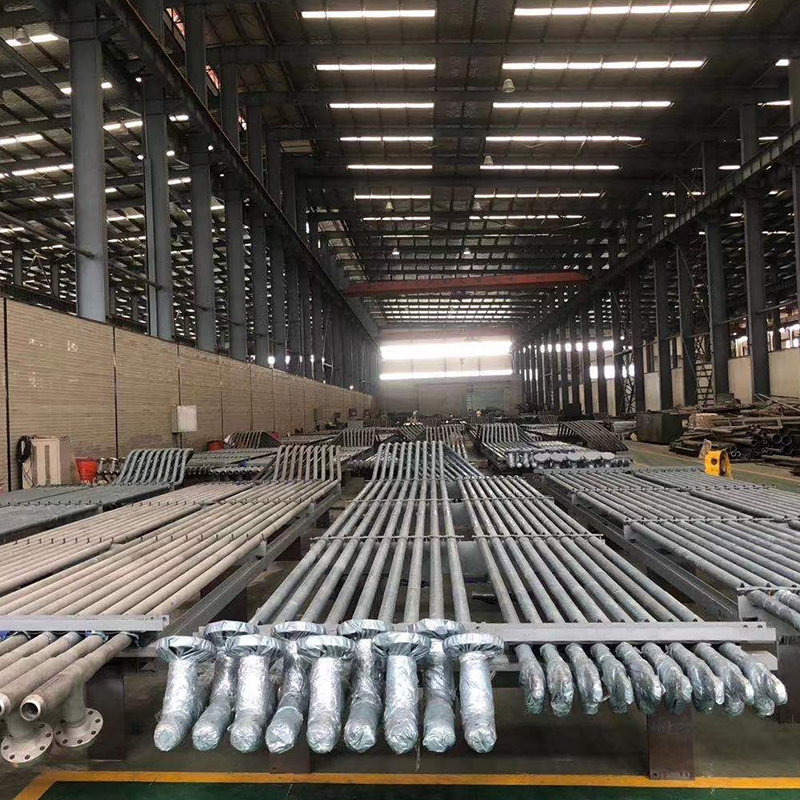
A Cracking Tube sorozatot a petrolkémiai ipar magas hőmérsékletű krakkoló kemencéihez tervezték, kivételes hőstabilitást, korrózióállóságot és hosszú távú működési megbízhatóságot biztosítva. Ezek ...
See Details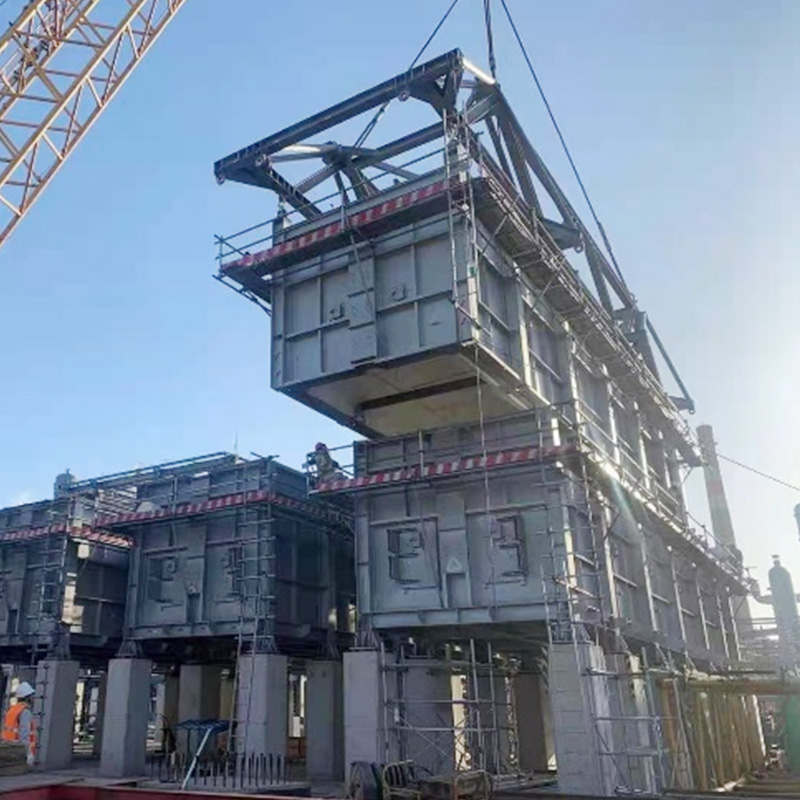
COMMOS és intelligens PID használata a kétdimenziós együttműködési tervezéshez, digitális szállítási szint eléréséhez.
See Details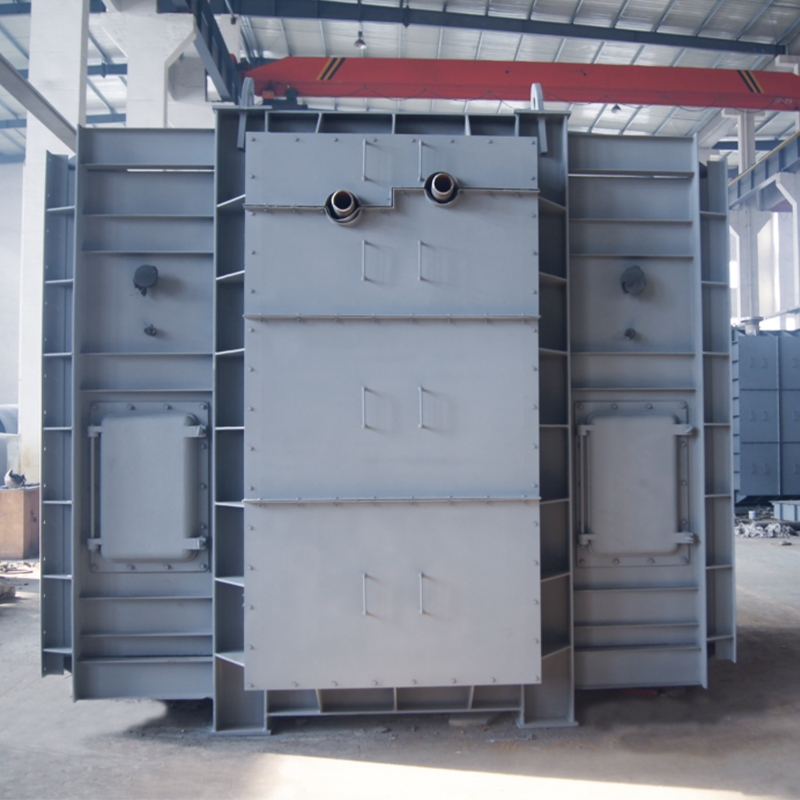
A konvekciós szakasz modul és a sugárzó szekció modul úgy lett kialakítva, hogy optimalizálja a hőátadást és az energiahatékonyságot az ipari kemencékben. A fejlett konvekciós és sugárzási technoló...
See Details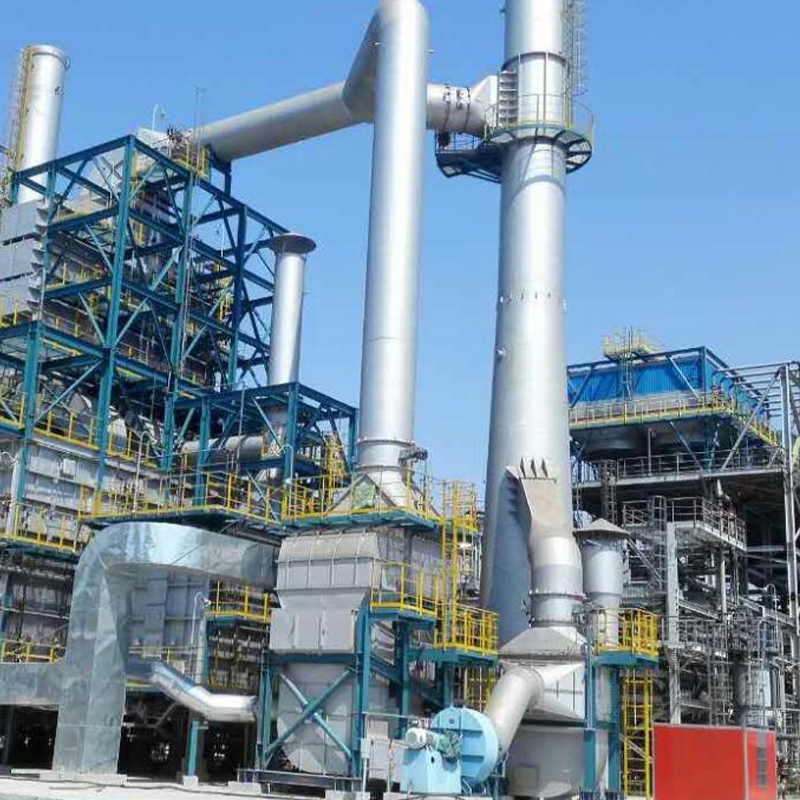
A Tuopu Industry nagy kéntartalmú széntüzelésű fűtőberendezése egy nagy teljesítményű ipari fűtő kemence, amelyet kifejezetten magas kéntartalmú szenet vagy kénben gazdag szilárd tüzelőanyagot hasz...
See Details
A Furnace Accessories sorozat alapvető alkatrészeket tartalmaz, amelyek biztosítják az ipari kemencék biztonságos, hatékony és megbízható működését. Az égőktől és hőelemektől a tűzálló tartókig és ...
See Details
Az ADU-hoz és VDU-hoz készült tüzelésű fűtőkészülékünket a kőolaj megbízható és hatékony felmelegítésére tervezték mind atmoszférikus, mind vákuumdesztillációs folyamatokban. A magas hőhatékonyságr...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Cím
No.20, Fuyang Road, Jingjiang City, Jiangsu tartomány, Kína
Média