A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MORE
 Otthon / Hírek / Ipari hírek / Hidrogéngenerációs reformcsövek: Anyagok, élettartam és kiválasztási útmutató
2026-08-14
Egy 60 000 Nm³/h hidrogénüzem általában 80-120 reformer csövet tartalmaz, amelyek falhőmérséklete közel 900°C. Ha az egyik cső meghibásodik, a kemencét általában le kell állítani, a katalizátort le kell tölteni, és a sérült elemet ki kell cserélni a gyártás újraindítása előtt. A gyakorlatban egy meghibásodott cső többe kerülhet a kieső teljesítmény miatt, mint amennyibe maga a cső nagy árréssel kerül. Ez az oka annak, hogy a mérnökök a reformer cső specifikációját, az anyagellenőrzést és a beszállító kiválasztását tekintik kritikus feladatnak, nem pedig rutinszerű beszerzésnek.
Ez az útmutató bemutatja, hogyan működik a hidrogéngeneráló reformercső, mely ötvözetek dominálnak, miért a centrifugális öntés a választott gyártási módszer, hogyan hibásodnak meg a csövek, és mit kell ellenőrizni a megrendelés előtt.
A hidrogéngeneráló reformercső egy függőleges, katalizátorral töltött nyomástartó edény, amelyet egy gőz-metánreformáló sugárzó részébe szerelnek be. A gőz és a földgáz felülről lép be, reakcióba lép, miközben lefelé halad a katalizátoron, és alulról hidrogénben gazdag szintézisgázként távozik. A fő reakció endoterm: a metán gőzzel reagálva szén-monoxidot és három mol hidrogént termel.
Három feltétel határozza meg a mérnöki problémát: a reakció hőt vesz fel, ezért a csőfalnak nagy hőáramot kell vezetnie a katalizátorágyba; a folyamat nyomás alatt fut, általában 1,5-3,5 MPa; és a csövek fémhőmérséklete eléri a 850-950 °C-ot, a felborulások során átmeneti eltérések 1000 °C felett.
Kombinálja a belső nyomást egy közel ezer fokos fémhőmérséklettel, és a cső kúszáskorlátozott komponenssé válik. Tervezési élettartamát az ötvözet lassú, időfüggő alakváltozása határozza meg, nem pedig a korróziós határok. Éppen ezért az ötvözetválasztás és az öntvény minősége határozza meg, hogy a kemence mennyi ideig üzemelhet a nagyobb javítások között. A folyamat mögött meghúzódó üzemi szintű logika érdekében a gőzreformáló céljáról szóló cikk elmagyarázza, hogyan illeszkedik a reformáló a hidrogénegységbe.
Hardver oldalon egy olyan beszállító szállít, mint a Tuopu Industry komplett hidrogéngeneráló reformerek amelyben a sugárzó csősor, az égő elrendezése és a kimeneti elosztók egyetlen integrált rendszerként vannak kialakítva.
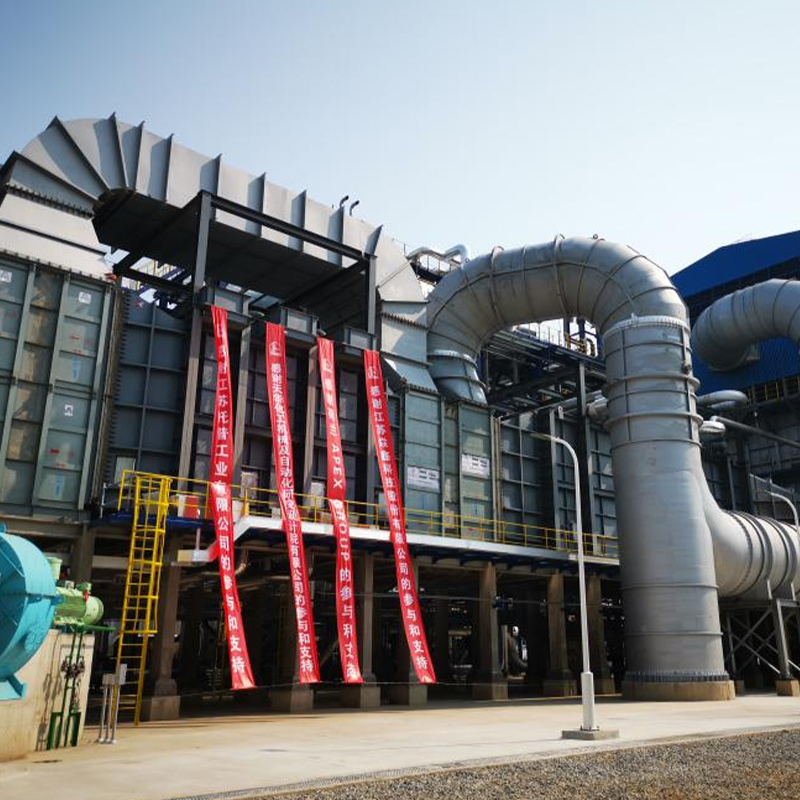 Kínai hidrogéngenerációs reformer gyártó, egyedi gyár - Tuopu ipar A Kínai Hidrogéngenerációs Reformer vezető gyártójaként és gyáraként a Tuopu Industry a hidrogéngenerációs reformátort szállítja a globális iparágak számára... Termék megtekintése →
A reformer csövek centrifugálisan öntött hőálló rozsdamentes acélból készülnek. A régebbi HK40 (25Cr-20Ni) minőséget nagyrészt a HP40Nb (nióbiummal 25Cr-35Ni) és az újabb SU 600 típusú mikroötvözött minőségek váltották fel. A nióbium finom, stabil karbidokat képez az ausztenites mátrixban, ami magas hőmérsékleten lassítja a kúszási deformációt.
A kúszásszilárdság a legbefolyásosabb tervezési tulajdonság. Körülbelül 800°C falhőmérséklet felett még a prémium ötvözetek is lassan megnyúlnak. A tervezők kúszási szakadási adatokat használnak a falvastagság beállításához, hogy az átlagos karikafeszültség a megengedett szint alatt maradjon a 100 000 órás tervezési élettartam során, nagyjából 11,4 éven keresztül. A tervezett hőmérséklet csak 15-20°C-kal történő túllépése felére csökkentheti a hátralévő élettartamot.
| Tulajdonság | HK40 | HP40Nb | SU 600 típusú mikroötvözött |
|---|---|---|---|
| Névleges összetétel | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb plusz mikro-adalékok |
| Tipikus szervizmennyezet fémcsőhöz | 900°C körül | 950 °C körül | 1000°C körül |
| 100 000 h kúszó szakítószilárdság 950°C-on | legalacsonyabb a három közül | köztes | legmagasabb |
| Karburizációs ellenállás | jó | jobban | legjobb |
| Gyakori alkalmazások | idősebb növények, alacsony teherbírású pótalkatrészek | szabványos hidrogénreformerek | nagy hatásfokú és magas hőmérsékletű egységek |
Válassza ki a minőséget a tervezési hőmérséklet, a takarmányösszetétel és a várható hőciklusok alapján, ne csak az ár alapján. A mikroötvözött minőség kezdetben többe kerül, de vékonyabb falat, hosszabb tervezési élettartamot vagy mindkettőt lehetővé tesz.
A reformer csöveket centrifugális öntéssel állítják elő, nem pedig statikus öntéssel, mivel az eljárás biztosítja a szerkezetet a követelményeknek megfelelően. Az olvadt ötvözetet forgó acélformába öntik; A centrifugális erő egyenletesen szétteríti a fémet, és a tengelyre merőlegesen orientált, finom oszlopos szemcseszerkezetű, sűrű csövet hoz létre, amely a legjobb kúszási ellenállást adja.
A jól kivitelezett centrifugális öntvény egyenletes falvastagságot, nagy sűrűséget biztosít zsugorodási üregek nélkül, oszlopos szemcséket, amelyek ellenállnak a kúszásnak és a hőfáradásnak, valamint tiszta belső furatot, amely készen áll a katalizátor betöltésére.
Ne feltételezze, hogy minden reformer cső egyforma. A különbség az összetétel-ellenőrzésben, a forma-előkészítésben, a hőkezelésben és az ellenőrzési programban jelentkezik. Erősítse meg a kémiai elemzést, a szakítószilárdsági eredményeket szobahőmérsékleten és megemelt hőmérsékleten, a cső mentén végzett keménységmérést, valamint a radiográfiás vagy ultrahangos jelentéseket. Ezek a dokumentumok az egyetlen bizonyíték arra, hogy a cső úgy fog viselkedni, ahogyan a terv feltételezi.
Körülbelül 100 000 órás kúszási szakítószilárdság 950°C-on
A relatív skála az SU 600 típussal 100-ra van állítva. A pontos értékek a hőkezeléstől, a falvastagságtól és a feszültségszinttől függenek.
Tuopu Industry gyárt reformer csövek házon belül centrifugális öntéssel , így minden cső olvadási tanúsítványokkal, mechanikai vizsgálati jegyzőkönyvekkel és méretrekordokkal hagyja el az üzemet ugyanahhoz a hőhöz kötve.
 Kínai hidrogéngenerációs reformercső gyártó, gyár A Tuopu Industry egy kínai hidrogéngenerációs reformátorcsövek gyártója. Kiváló minőségű katalizátorcsöveket és reakciócsöveket szállítunk közvetlen... Termék megtekintése →
A legtöbb reformcső meghibásodása öt kategóriába sorolható:
A reformercső meghibásodási mechanizmusainak jellemző megoszlása
A százalékos értékek indikatív értékek, amelyek a hidrogéntüzelésű erőművek üzemeltetőinek tapasztalatain alapulnak; a tényleges részesedés a kemence korától és működési stílusától függően változik.
A gyakorlati következtetés az, hogy a hőmérsékletszabályozás a legerősebb kar. Az infravörös fal-hőmérséklet-térképezés korán felfedi a forró sávokat, miközben még lehetséges a cselekvés. A cső hosszú élettartama azt jelenti, hogy be kell tartani a tervezési hőmérsékletet, korlátozni kell a fűtési és hűtési sebességet, az égőket egy vonalban kell tartani, és ki kell cserélni a katalizátort, mielőtt az lebomolna.
A reformer csővásárlás nem árutranzakció. Hibás kohászat vagy hiányos dokumentáció esetén a probléma sokszor csak a szervizben jelentkezik. Rendelés előtt olvassa el ezt az ellenőrző listát:
Ugyanez a fegyelem vonatkozik a teljes kemence megvásárlására is. A fűtőberendezésben és a csőkohászatban is házon belüli tapasztalattal rendelkező beszállító csökkenti az interfész kockázatát. A kemence többi részével kapcsolatos útmutatásként a tüzelésű fűtőtest kiválasztását és a műszaki alkalmazásokat ismertető cikk a hőhatékonyságot, az égő elrendezését és az anyagstratégiát tartalmazza a petrolkémiai szolgáltatásban.
A legtöbb figyelmet a sugárzó csövek kapják, de a bevitt üzemanyag 30-40%-a forró füstgázként hagyja el a sugárzó részt. A konvekciós szakasz a hő egy részét visszanyeri a betáplálás előmelegítésére, a gőz túlhevítésére és a meleg égési levegőre. A kéményhőmérséklet minden 25°C-os csökkentése nagyjából egy százalékponttal javítja a kemence teljes hatékonyságát.
A moduláris konvekciós szakasz műhelyben készül, ami lerövidíti a helyszíni munkát, és lehetővé teszi az ellenőrzött hegesztést és tesztelést. A csövek anyagait mérsékelt fémhőmérsékletre választják ki, de szükségük van füstgáz-korrózióállóságra. Tuopu Ipari ajánlatok konvekciós szakasz modulok a kemence burkolatához igazítva, leegyszerűsítve a beszerzést és a helyszíni beépítést.
 Kínai konvekciós szekció modul gyártója, gyár A Tuopu Industry egy kínai konvekciós szakasz modul gyártója és gyára, amely nagy teherbírású moduláris kemence konvekciós részeket szállít... Termék megtekintése →
A működés jobban meghatározza a cső tényleges élettartamát, mint bármely tervezési margó. A hosszú csöves kampányokkal rendelkező növények ugyanazokat az alapvető gyakorlatokat követik:
Relatív kúszási élettartam a cső fémhőmérsékletéhez képest
Relatív skála tipikus publikált kúszási szakadási adatok alapján; a pontos kapcsolat az ötvözettől és a stresszszinttől függ.
A tervezett élettartam általában 100 000 óra, körülbelül 11,4 év. A tényleges élettartam hosszabb lehet gondos hőmérséklet-szabályozás mellett, vagy rövidebb lehet, ha a kemence krónikus forró pontokat vagy gyakori kerékpározást tapasztal. A döntő tényező a felhalmozott fémhőmérséklet története, nem a naptári kor.
A reformer cső katalizátort tartalmaz, és endoterm reakcióban a szénhidrogéneket és a gőzt szintézisgázzá alakítja. Az etilénkemencében lévő krakkolócső nem tartalmaz katalizátort, és csak a sugárzó hőre támaszkodik a szénhidrogének feltöréséhez. A különböző szolgáltatási igények eltérő ötvözet- és tervezési választást igényelnek.
Kisebb rögzítési varratok elfogadhatók, de a kúszórepedéses csövet nem szabad tartósan hegeszteni. Az elöregedett anyag hegesztése új feszültségkoncentrációkat eredményez, és elrejtheti a mélyebb sérüléseket. A szokásos gyakorlat a sérült cső cseréje és a tekercs többi részének ellenőrzése.
A kúszás erőssége nem ellenőrizhető vizuálisan. A tervezési élettartam egyetlen biztosítéka az ellenőrizhető összetétel, a mechanikai vizsgálati adatok és az egyes melegítések NDT-eredményei. A tényleges öntvénynek nem megfelelő tanúsítvány a 100 000 órás tervezést sokkal rövidebb élettartamúvá változtathatja.
A hidrogéngeneráló reformer csövek a fémek képességének határán működnek. A fő döntések az ötvözet minősége, a centrifugális öntvény minősége, a tervezési árrés és a beszállítói megbízhatóság. Helyezze be ezt a négyet, és a kemence egy évtizedig vagy még tovább folyamatosan fog működni. Hagyja ki az ellenőrzési lépéseket, és a teljes kemencét olyan alkatrészekre fogadja, amelyek cseréje költséges.
A Tuopu Industry mérnöki csapata áttekintheti a folyamat körülményeit, és javasolhatja a kemence konfigurációját és a telephelyéhez illő csőminőséget. Érd el őket a kapcsolati oldal .
A közvetlen redukált vas (DRI) üzemben lévő reformer csövek nem közönséges hőcserélő csövek. Egy égetett reformer belsejében helyezkednek el, ahol a földgáz, a gőz és az újrahasznosított felső g...
READ MOREA sugárzó tekercs, amely a 18. hónapban hibásodik meg az ötödik év helyett, többet tesz, mint megszakítja az etiléntermelést. Ez egy nem tervezett leállást, daruemelést és minden hegesztési varr...
READ MOREA tüzelésű fűtőtestek konvekciós szakasza az, ahol a hőhatékonyságot nyerik vagy veszítik el. A füstgáz 400–650 °C-on hagyja el a sugárzó részt, és az üzemanyag hőleadásának 35%-át hordozza....
READ MOREHárom év késleltetett kokszolás után a tüzelésű fűtőberendezés füstgáz-kimeneti hőmérséklete 180 °C-ról 246 °C-ra sodródott. Az égőket beállították, és a sugárzócsövek épnek tűntek, a tüzelőanya...
READ MORE
Hidrogéngenerációs reformerünket kifejezetten arra tervezték, hogy pontos és megbízható fűtést biztosítson a finomítók és petrolkémiai üzemek hidrogéntermelési folyamataihoz. Biztosítja az alapanya...
See Details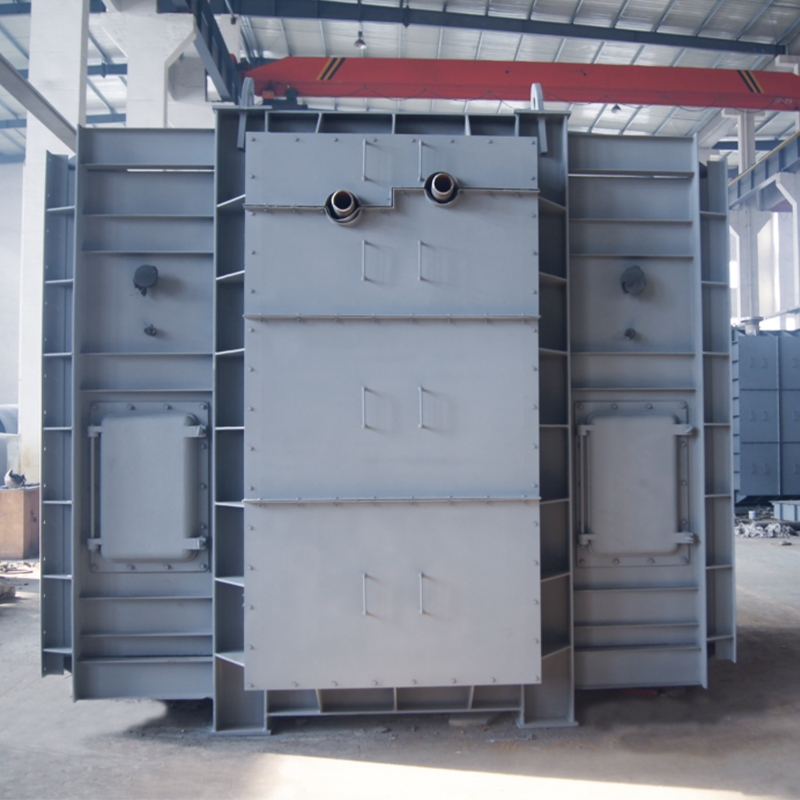
A konvekciós szakasz modul és a sugárzó szekció modul úgy lett kialakítva, hogy optimalizálja a hőátadást és az energiahatékonyságot az ipari kemencékben. A fejlett konvekciós és sugárzási technoló...
See Details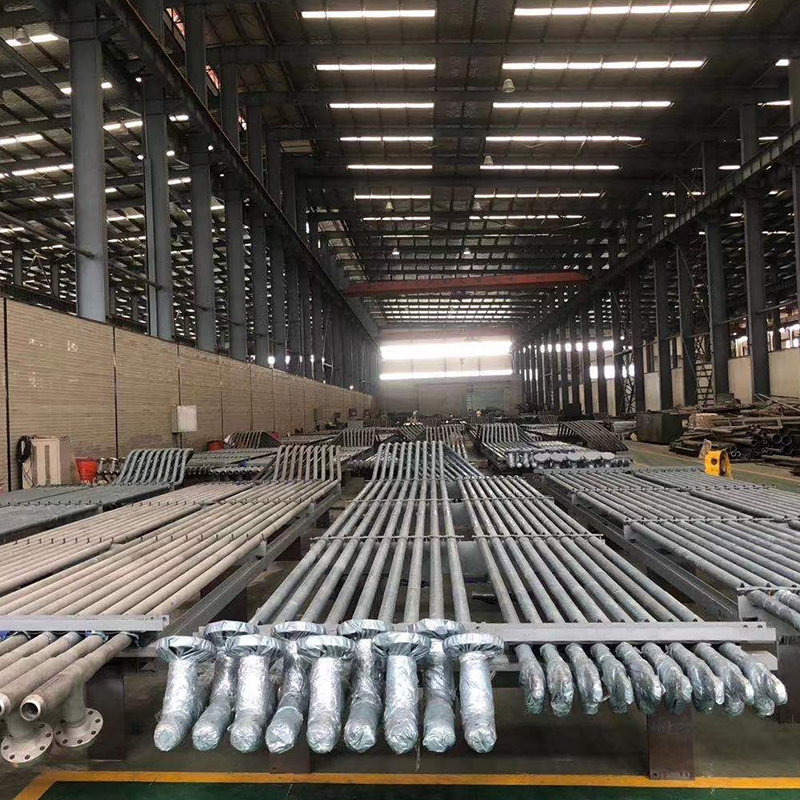
A Cracking Tube sorozatot a petrolkémiai ipar magas hőmérsékletű krakkoló kemencéihez tervezték, kivételes hőstabilitást, korrózióállóságot és hosszú távú működési megbízhatóságot biztosítva. Ezek ...
See Details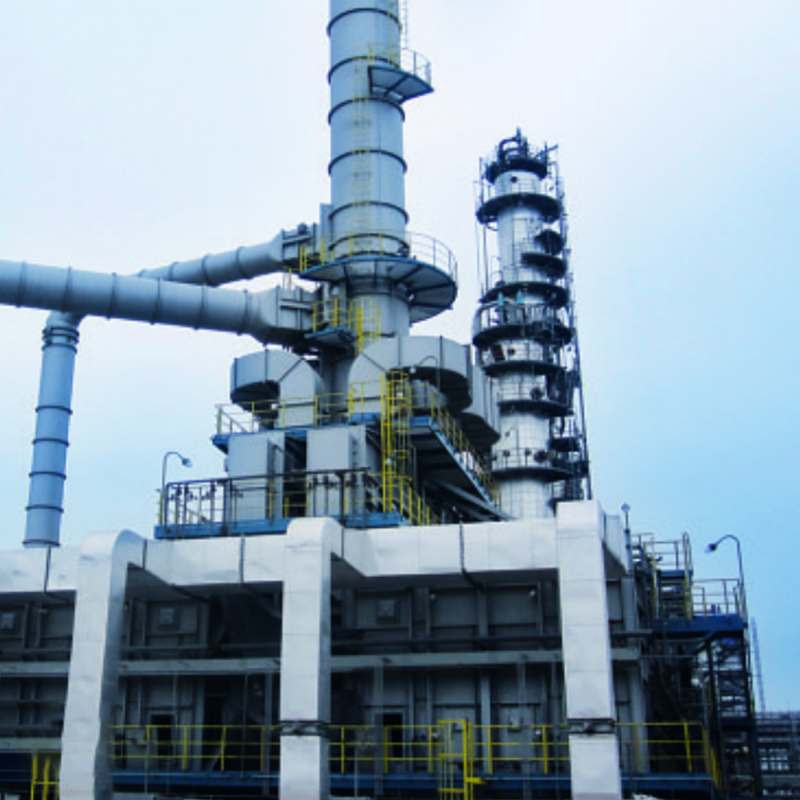
A Heter for Visbreaking Unitunkat nehéz szénhidrogén alapanyagok hatékony melegítésére tervezték viszkozitáscsökkentési és repedési folyamatokban. Az egyenletes, magas hőmérsékletű fűtés biztosítás...
See Details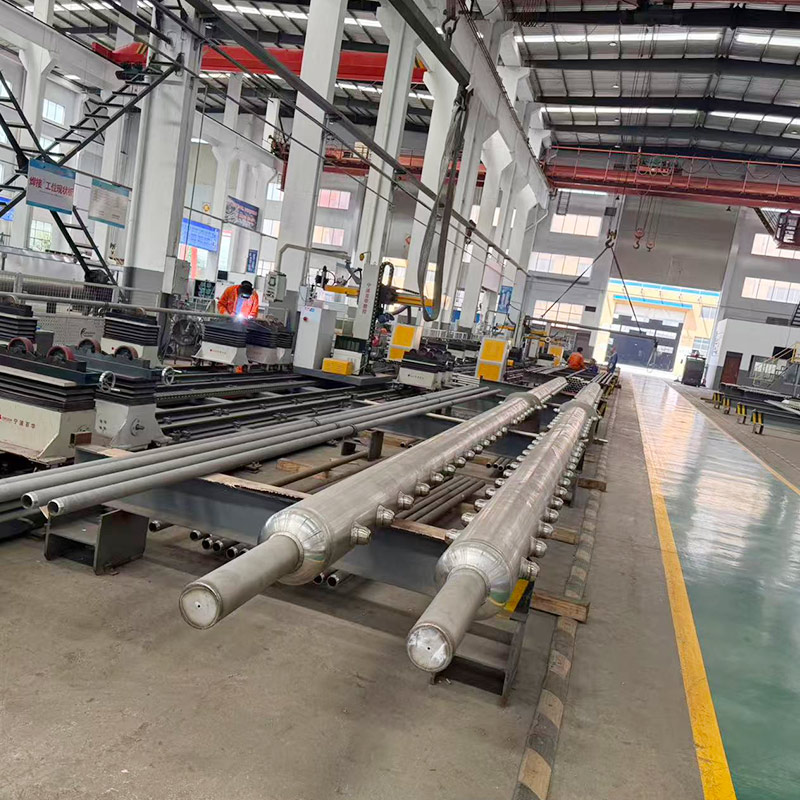
A kimeneti kollektor kollektorok Magas hőmérsékletű átalakított gáz (H₂ CO CO ₂ CH 4) több sugárcsőből, akár 700-900 °C hőmérsékletű, és ellenáll a hőterhelésnek és a hidrogénkorróziónak. ...
See Details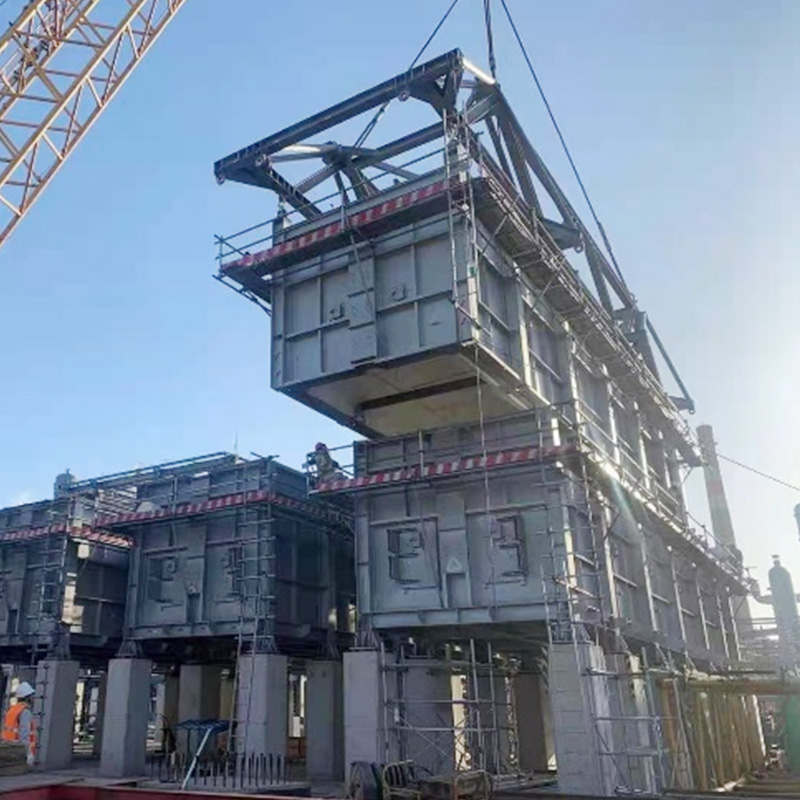
COMMOS és intelligens PID használata a kétdimenziós együttműködési tervezéshez, digitális szállítási szint eléréséhez.
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Cím
No.20, Fuyang Road, Jingjiang City, Jiangsu tartomány, Kína
Média